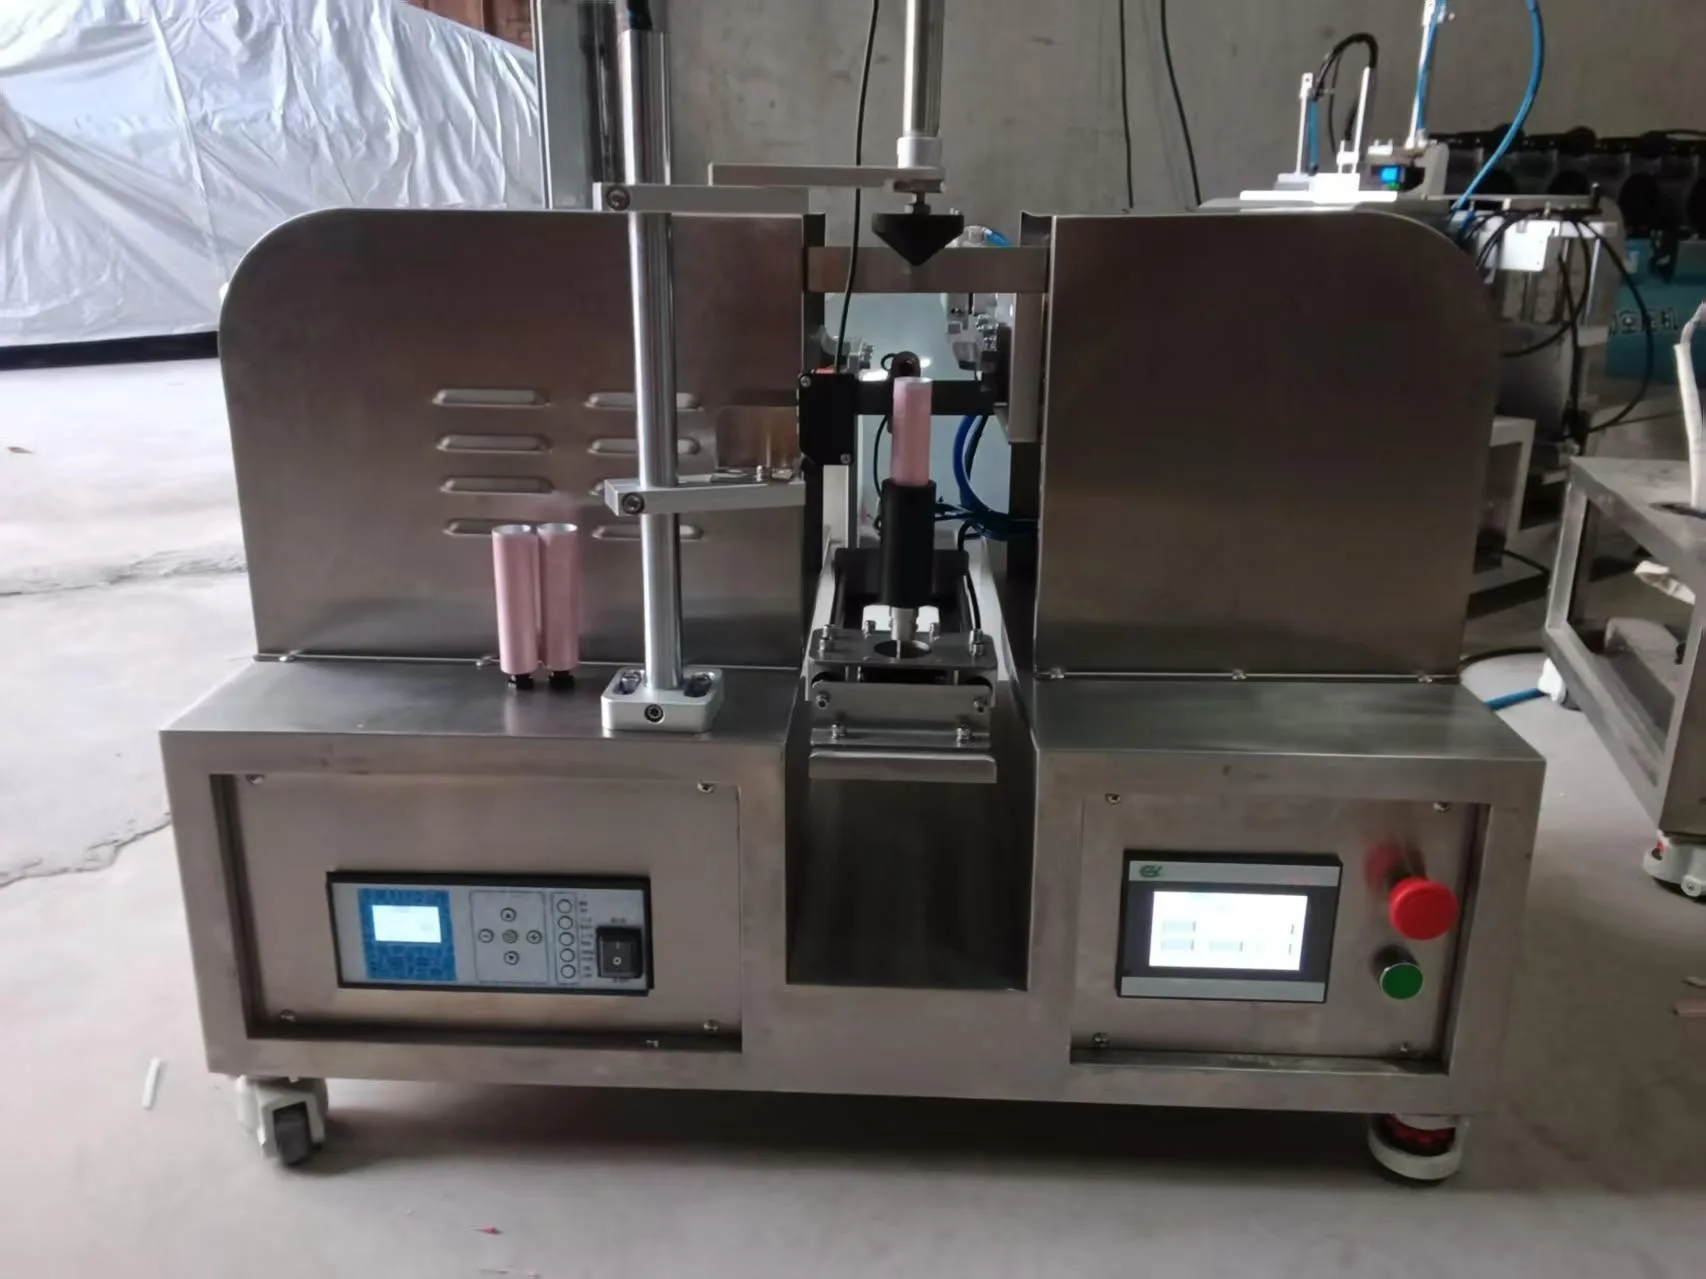
La mayoría de las fallas de una llenadora de tubos se reduce a tres causas: el producto, la presión de aire o un sensor desalineado. Cada una se corrige en un lugar distinto, así que identificarla primero ahorra horas. Esta guía recorre los síntomas más frecuentes, lo que suelen significar y las comprobaciones que conviene hacer antes de llamar al servicio técnico.
El orden importa tanto como las comprobaciones. El operador que empieza subiendo la temperatura porque el tubo pierde suele convertir un problema en dos: la fuga sigue y además la impresión de la cola queda quemada. Por eso aquí van primero las verificaciones baratas y reversibles, y al final los cambios de parámetro.
Tres familias de falla
Producto. El producto está donde no debe (en la zona de sellado), ha cambiado (viscosidad, temperatura, lote nuevo) o contiene aire. Se corrige en la boquilla, la tolva o el sistema de dosificación, nunca en la estación de sellado.
Presión de aire. La máquina es neumática en los puntos que importan: la mordaza cierra, el tubo se expulsa, el enclavamiento se libera. Una presión que ha bajado produce paradas falsas y sellos débiles al mismo tiempo, y por eso se comprueba temprano.
Posición. Un sensor, una mordaza o un tubo que no está donde la máquina lo espera. La fotocélula de marca de color, la alineación de la mordaza, un tubo ligeramente torcido en su alojamiento: todo eso produce fallas que parecen de sellado y son mecánicas u ópticas.
Un orden de diagnóstico que no cuesta nada
Antes de tocar un solo parámetro, cuatro preguntas acotan la falla más que cualquier instrumento:
- ¿Falla en todos los tubos o solo en algunos? En todos apunta a un ajuste o a un material que no corresponde. En algunos apunta a posición, suciedad o alimentación, y suele repetirse en el mismo número de estación.
- ¿Empezó de golpe o fue progresivo? Un cambio brusco señala un lote, un rollo de tubo, un cambio de turno o un parámetro que alguien movió. Una deriva lenta señala desgaste: sellos, filtro, bomba.
- ¿La falla aparece siempre en la misma estación? Si es así, la causa es local de esa mordaza, ese alojamiento o esa boquilla.
- ¿Qué marca el manómetro con la máquina en marcha? No en reposo: en ciclo. Un manómetro correcto en parado que cae durante el ciclo es la causa más frecuente de paradas falsas.
Mapa corto de síntoma a causa
| Síntoma | Causa habitual | Primera comprobación | Escalar cuando |
|---|---|---|---|
| El tubo pierde tras el sellado | Proceso no adecuado al material, producto en la cola, calor o presión bajos | Confirmar material frente al método; limpiar la cola | Pierde con material correcto y parámetros nominales |
| El sello aguanta pero es débil | Temperatura, permanencia o presión de sonotrodo al límite | Prueba de apriete y tracción en varias estaciones | La resistencia varía entre estaciones con el mismo ajuste |
| Impresión quemada o deformada | Exceso de calor o permanencia larga | Bajar temperatura o tiempo, uno a la vez | Sigue quemando en la temperatura mínima útil |
| El volumen se desvía con el turno | Aire en la línea, sellos gastados, cambio de viscosidad | Purgar y pesar muestras al inicio y al final | La deriva continúa tras purgar y recalibrar |
| Paradas y bloqueo «sin tubo» | Presión baja, fotocélula sucia o desalineada | Leer presión en ciclo; limpiar y alinear el sensor | Presión y sensor correctos y las paradas siguen |
| Código de falla en pantalla | Presión, sensor o accionamiento | Anotar el código exacto antes de reiniciar | El mismo código vuelve tras el reinicio |
El tubo pierde después del sellado
Es el síntoma más consultado y el que más causas admite. Conviene dividirlo en tres preguntas en lugar de tratarlo como una sola.
1. ¿El proceso corresponde al material?
El tubo de aluminio se pliega o se engarza, no se suelda. El de plástico se suelda por calor o por ultrasonido. Si el tubo que está en la máquina no es el material para el que se ajustó la estación — un laminado colocado en lugar de un plástico, o un palé con tubos mezclados — ningún ajuste de parámetros dará un cierre fiable. Confirmar el material lleva un minuto y descarta la causa más grande.
2. ¿Llega producto a la zona de sellado?
Una sola gota atrapada en la cola impide una soldadura limpia y produce una fuga que parece un problema de temperatura. Revise la boquilla antigoteo por si el asiento está gastado o hay hilo de producto, y limpie la cola. Si la tasa de fugas baja de golpe tras limpiar y vuelve a subir a lo largo de los siguientes cientos de tubos, la causa es contaminación y el sitio donde mirar es la boquilla, no la mordaza.
3. ¿Calor y presión están realmente en el valor de consigna?
En termosellado, verifique la temperatura de la mordaza con la máquina en ciclo: una mordaza que marca bien en frío puede caer bajo carga. En ultrasonido, revise la presión del sonotrodo y la frecuencia. Temperatura o presión bajas están en la lista corta por algo: son frecuentes, baratas de corregir e invisibles en una máquina sin registro de tendencia.
Impresión quemada o deformada en la cola
Casi siempre es exceso de calor o una permanencia demasiado larga. Reduzca la temperatura de la mordaza o el tiempo de retención: uno de los dos, no ambos, o no sabrá cuál lo resolvió. En film laminado fino o sensible al calor, el sellado ultrasónico — el calor se genera dentro del material — evita el quemado.
El quemado que aparece solo en un borde de la cola, y no en toda la soldadura, es otra falla: apunta al paralelismo de la mordaza o a una cara desgastada, no al valor de consigna. Vale la pena distinguirlo antes de bajar la temperatura, porque bajarla para compensar un problema de alineación debilita el sello en todas las estaciones. Si la elección entre calor y ultrasonido sigue abierta, esta comparación de sellado ultrasónico y por calor indica qué film y qué producto encajan con cada método.
Un sello que aguanta pero se nota débil
El sello débil es más difícil de detectar que la fuga porque no falla en la máquina: falla en el transporte o en el estante. La prueba práctica es apretar sobre la soldadura y tirar con firmeza de la cola. Un sello que se abre con una tracción moderada no está sellado, sea cual sea su aspecto.
Pruebe varias estaciones, no un tubo de la salida. Si la resistencia varía en la misma máquina con el mismo ajuste, la causa es mecánica — alineación, desgaste de mordaza o presión desigual — y ningún cambio global de parámetros lo resolverá. El método completo, con pruebas de fuga, está en inspección de la calidad del sellado.
El volumen se desvía con el turno
La forma de la deriva dice cuál es la causa, y por eso conviene registrar pesos en lugar de juzgar a ojo.
| Lo que se observa | Causa más probable | Acción |
|---|---|---|
| Dispersión aleatoria, media estable | Aire en el producto o en la línea | Purgar el sistema y volver a comprobar |
| Caída o subida gradual en horas | Sellos de bomba o pistón gastados; temperatura del producto | Sustituir sellos; controlar la temperatura |
| Salto al cambiar de lote | Cambio de viscosidad entre lotes | Recalibrar antes de producir |
| Una estación siempre desviada | Esa bomba, boquilla o válvula | Intervenir solo esa estación |
Los sellos de bomba o pistón son la pieza de desgaste a sospechar primero cuando la deriva es gradual; las bombas cerámicas resisten mucho mejor que las de acero, pero también se revisan. El cambio de viscosidad no es una falla: un lote nuevo dosifica distinto y necesita recalibración, no reparación. Qué significan ±1 g y ±1 % en la práctica se explica en precisión de llenado explicada.
Paradas y bloqueo «sin tubo, sin llenado»
Las máquinas HTKC combinan control mecánico, óptico, eléctrico y neumático con un enclavamiento «sin tubo, sin llenado». Si salta con frecuencia, revise que el sensor de alimentación (fotocélula de marca de color) esté limpio y alineado, y que la presión esté en el rango de trabajo, típicamente 0,5–0,8 MPa según el modelo. La presión baja es una de las causas más comunes de paradas falsas.
Dos detalles convierten esta comprobación en algo útil y no en un ritual. Primero, lea la presión con la máquina en ciclo, no parada: la caída que importa ocurre cuando cierra la mordaza. Segundo, mire la fotocélula a través de su propia lente o con la cámara del móvil: una película de producto o de polvo que el ojo no aprecia basta para perder el registro, y el sensor informará de un tubo ausente que está claramente ahí.
Nunca anule el enclavamiento para mantener la línea en marcha. Existe para impedir que la máquina llene un tubo que no está en su alojamiento, y el coste de la falla que evita es muy superior al de la parada que provoca.
Código de falla en la pantalla táctil
El PLC con pantalla táctil reúne la indicación de presión, el conteo de producción y las fallas. Anote el código exacto antes de llamar: indica si el problema es de presión, de un sensor o de un accionamiento.
Anótelo antes de reiniciar, porque el reinicio borra el código y la segunda aparición rara vez es idéntica. Estos cinco datos convierten una llamada en un diagnóstico:
| Dato | Para qué sirve |
|---|---|
| El código exacto tal como aparece | Acota el subsistema antes de desmontar nada |
| Presión leída durante el ciclo | Separa un problema de suministro de uno de control |
| Si falla en todos los tubos o de forma intermitente | Distingue ajuste de posición o contaminación |
| Material, diámetro y producto | Confirma que la estación está ajustada para lo que corre |
| Un vídeo corto de la máquina en ciclo | Muestra la secuencia, que ninguna descripción transmite |
Qué no hacer durante el diagnóstico
Mover dos parámetros a la vez. Si sube temperatura y presión juntas y el sello mejora, no ha aprendido cuál estaba mal y ha alejado la máquina de una referencia buena que luego va a necesitar.
Corregir una fuga con más calor. Las fugas por producto en la cola o por material inadecuado no responden a la temperatura, y el calor extra solo añade quemado. El calor es el último ajuste, no el primero.
Reiniciar antes de registrar. El código es la información más valiosa que da la máquina durante una falla, y el reinicio la destruye. Fotografiar la pantalla cuesta cinco segundos.
Cuándo llamar a soporte
Si estas comprobaciones no despejan la falla, no siga moviendo parámetros: HTKC ofrece soporte remoto por video y formación en la fábrica de Guangzhou.
Deje de ajustar y llame cuando la falla es repetible en parámetros nominales, cuando el mismo código vuelve tras reiniciar, cuando aparece un síntoma mecánico (un ruido, una fuga en el circuito neumático, una mordaza que no cierra a escuadra) o cuando la solución exigiría abrir un resguardo o un armario. Esos cuatro casos marcan el límite entre lo que resuelve un operador y lo que debe ver un técnico.
La mayoría de estas fallas son mantenimiento pendiente
Al repasar la lista aparece un patrón: producto en la zona de sellado, fotocélula sucia, presión baja, sellos de bomba gastados. Todos son puntos de limpieza o inspección que se pasaron por alto. Diagnóstico y mantenimiento son la misma conversación en dos momentos distintos: una después de la falla, otra antes.
Si una falla vuelve después de corregirla, lo que hay que cambiar es el intervalo de mantenimiento, no el parámetro. La lista de mantenimiento diario, semanal y anual cubre las rutinas que evitan la mayoría de estos síntomas, y los repuestos que conviene tener en stock cubre los que fallan igualmente.
Preguntas frecuentes
¿Por qué mi selladora solo pierde en algunos tubos? Una fuga intermitente casi nunca es de temperatura: una falla de temperatura afecta a todos los tubos. Mire la cola por contaminación de producto, la alimentación por materiales mezclados o hombros dañados, y la estación concreta donde se producen los fallos.
¿Puedo sellar un tubo de aluminio en una máquina de termosellado? No. El aluminio se pliega y se engarza, no se suelda. Una máquina preparada para sellado por calor o ultrasonido de plástico no dará un cierre fiable en aluminio a ninguna temperatura.
La máquina se para y avisa «sin tubo», pero el tubo está. ¿Y ahora? Limpie y realinee primero la fotocélula de marca de color y confirme después la presión en ciclo. Entre las dos explican la mayoría de las paradas falsas; si ambas están bien, la falla está en el cableado del sensor o en la entrada del PLC y corresponde a un técnico.
¿Cuánto tiempo conviene guardar el registro de fallas? El suficiente para ver un patrón. Un código aislado dice poco; el mismo código tres veces en un mes, o una falla que siempre sigue a un cambio de producto, es lo que convierte una molestia en una decisión de mantenimiento.
Guías relacionadas
- Los cinco números a definir antes de comprar
- Qué significan ±1 g y ±1 % en la práctica
- Pruebas de fuga para validar el sellado
- Mantenimiento diario, semanal y anual
- Repuestos que conviene tener en stock
- Guía completa de llenadoras de tubos
- Sellado ultrasónico frente a sellado por calor
Si el fallo persiste, envíenos el síntoma y el código de pantalla. Para una máquina nueva, indíquenos diámetro y longitud de tubo y producción.
¿Necesita una segunda opinión sobre una falla persistente?
Envíe el síntoma, el código y un vídeo corto. Escríbanos por WhatsApp al +86 185 2000 6634 o a xiexuetao@htkcai.com.