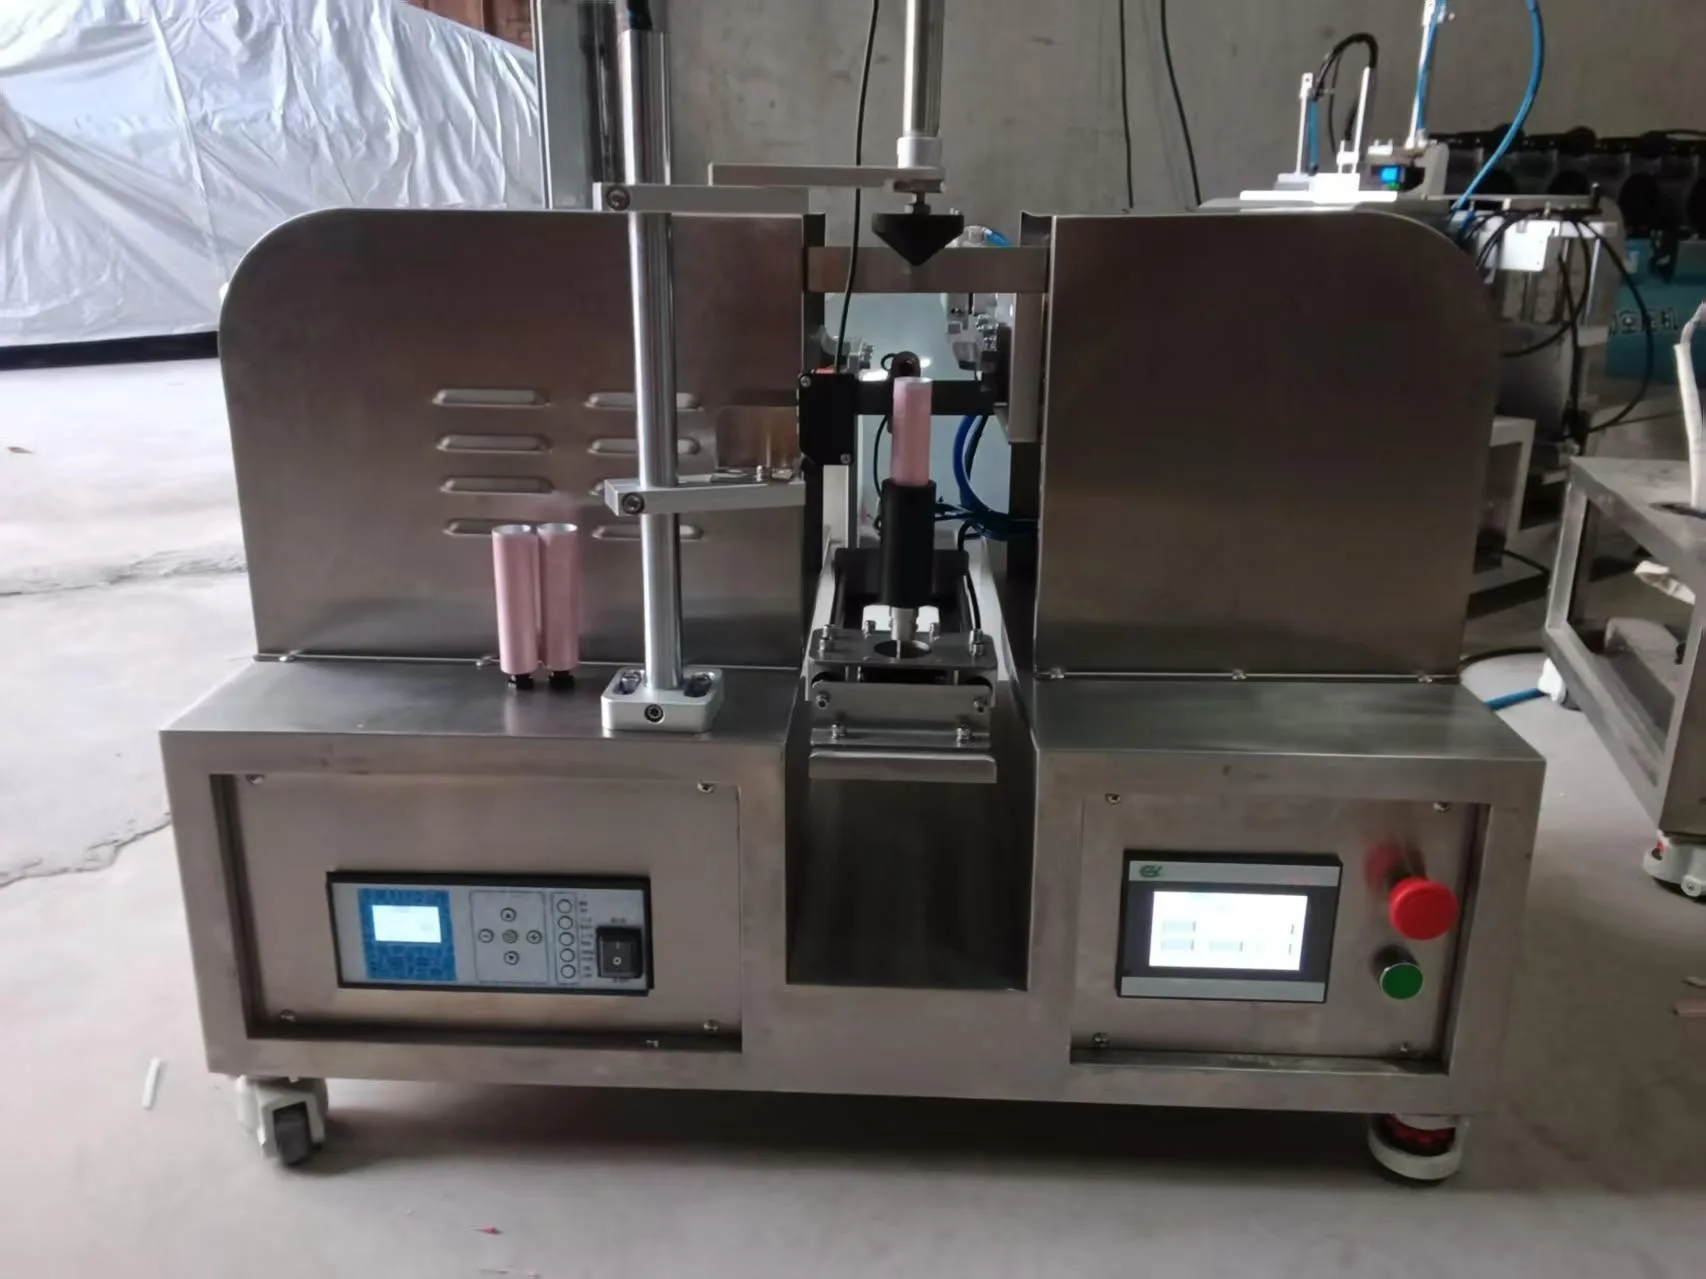
Una máquina llenadora y selladora de tubos funciona con fiabilidad durante años — si se le da mantenimiento. La mayor parte del tiempo muerto no programado no viene de fallas grandes sino de descuidos pequeños y evitables: un filtro obstruido, una junta desgastada, residuo de producto en las mordazas. Esta guía ofrece una rutina práctica, desde unos minutos por turno hasta un servicio anual profundo.
Está redactada para entregarla tal cual a un operario. Cada punto tiene una verificación que se puede ver o medir y una acción que se deriva de ella: una lista sin regla de decisión es solo una lista de cosas que alguien marca.
Por qué manda lo pequeño
En una línea de tubos, las fallas caras son raras y las baratas son constantes. Un accionamiento o un PLC falla una vez cada años; el vaso de un filtro se llena de agua cada pocas semanas en una planta húmeda. Lo que vuelve caras las fallas baratas no es la pieza, sino que nadie las nota hasta que un lote se selló mal y ya salió.
Ese es el argumento a favor de una rutina y no de una cultura de reparación. Las tareas diarias y semanales de esta guía existen para atrapar las tres cosas que se degradan en silencio: calidad del sello, exactitud del llenado y presión de aire. Todo lo demás en la máquina suele anunciarse solo.
Controles diarios (final de cada turno)
- Limpiar las piezas en contacto con el producto — tolva, sistema de dosificación y boquilla. Retire el residuo antes de que se seque y endurezca. Cuando una crema fragua en la boquilla, limpiarla pasa de ser un enjuague a un desmontaje.
- Limpiar las mordazas de sellado — busque acumulación de producto o residuos que afecten la calidad del sello. Una película en el dentado es la causa más común de una costura de un solo lado.
- Revisar el suministro de aire — confirme que la presión está en el rango correcto (0,5–0,6 MPa en nuestras máquinas neumáticas) y purgue la humedad del vaso del filtro.
- Escuchar y mirar — ruido, vibración o goteo inusuales durante el turno son aviso temprano. Anote qué escuchó y cuándo: un ruido que solo aparece a alta velocidad es información.
La lista diaria debería llevar menos de quince minutos. Si lleva más, las piezas en contacto con el producto se están limpiando demasiado tarde o el método es incorrecto: ambos son problemas de proceso, no de diligencia.
Controles semanales
- Inspeccionar sellos y juntas tóricas — busque desgaste, grietas o indicios de fuga alrededor del sistema de dosificación.
- Verificar la calidad del sello en una muestra — haga una prueba de compresión o de fuga para detectar a tiempo la deriva de mordaza o de temperatura.
- Lubricar las partes móviles — aplique lubricante de grado alimentario en los puntos indicados del manual. Indicados significa indicados: lubricar un casquillo que no debía lubricarse atrae producto y polvo.
- Inspeccionar los racores neumáticos — compruebe fugas y apriete las conexiones flojas.
- Limpiar el exterior de la máquina — retire polvo y residuos, sobre todo cerca de componentes eléctricos y ventilación.
La prueba semanal de sello es el punto que se salta cuando hay prisa, y es el que paga. Una prueba de compresión en cinco tubos toma dos minutos y detecta una mordaza que deriva o un calentador que se enfría mientras la máquina aún produce producto aceptable. Saltarla no elimina la deriva: solo traslada el descubrimiento al cliente.
Controles mensuales
- Verificar la exactitud de llenado — pese una muestra de tubos llenos y confirme que la dosificación está en tolerancia. En una máquina de pistón servo eso significa contrastar con ±1 g; en la HT220 la promesa es ±1 % a 20–50 tubos/min, así que pese suficientes tubos para ver la dispersión, no solo el promedio.
- Inspeccionar las mordazas o el sonotrodo — busque desgaste desigual o daño en la cara de contacto.
- Revisar correas y accionamientos — confirme tensión y alineación correctas.
- Limpiar o cambiar los filtros de aire — los filtros sucios son la causa más común de problemas de presión neumática.
Dos de estos son mediciones y dos son inspecciones, y conviene mantenerlos separados en el registro. Una medición con tendencia es un aviso; una inspección que pasa es solo una foto. Si el peso de llenado lleva tres meses subiendo con el mismo ajuste de dosis, el hallazgo es la tendencia, no si la muestra de este mes pasó.
Servicio anual profundo
- Sustituir todas las piezas de desgaste — juntas, sellos y componentes de boquilla como medida preventiva, aunque aún se vean aceptables.
- Inspeccionar las conexiones eléctricas — revise bornes, cableado y conexiones de resistencias buscando calor o corrosión.
- Limpieza profunda completa — desmonte las secciones en contacto con el producto y limpie a fondo, incluidas zonas que la limpieza diaria no alcanza.
- Calibrar la dosificación — reverifique el volumen en todo el rango de la máquina, no solo en la dosis que usa más.
- Verificar los enclavamientos de seguridad — confirme que resguardos y enclavamientos funcionan.
Haga el servicio anual en una parada planificada, no en una semana floja. Es el único evento de mantenimiento en el que se saca la máquina de producción a propósito, y hacerlo con prisa es cómo una limpieza profunda se convierte en un error de montaje. La sustitución de piezas va primero, porque no depende de lo que encuentre la limpieza.
Toda la rutina en una página
| Frecuencia | Tarea | Criterio de aprobación | Si falla |
|---|---|---|---|
| Turno | Limpieza en contacto con producto | Sin residuo en tolva, boquilla ni circuito de dosificación | Limpiar de nuevo antes de arrancar; averiguar por qué fraguó |
| Turno | Limpieza de mordazas | Metal desnudo en el dentado, sin película | Limpiar con solvente aprobado y repetir la prueba de sello |
| Turno | Presión de aire y purga | 0,5–0,6 MPa en la máquina, vaso seco | Purgar, revisar filtro, revisar compresor |
| Semanal | Prueba de sello en muestra | La costura aguanta la compresión, ambos lados parejos | Inspeccionar mordaza, verificar temperatura, repetir |
| Semanal | Sellos y racores neumáticos | Sin grietas, sin fuga, sin sudor en la unión | Sustituir desde stock y registrar el cambio |
| Mensual | Dispersión de peso de llenado | Dentro de ±1 g o ±1 %, sin tendencia ascendente | Sospechar primero de los sellos, después de la bomba |
| Mensual | Correas, accionamientos, filtros | Tensión correcta, elemento limpio | Ajustar o cambiar; no operar con holgura |
| Anual | Sustitución de piezas de desgaste | Sellos, juntas y boquillas renovados | Pedir antes de la parada, no durante |
| Anual | Calibración y enclavamientos | Volumen verificado en todo el rango; resguardos activos | No reiniciar producción hasta resolverlo |
El valor de un SOP escrito
Un registro de mantenimiento escrito y fechado hace dos cosas: vuelve la rutina consistente entre operarios y le da un historial para detectar la deriva antes de que sea falla. Una máquina con un SOP simple y un proveedor que sepa guiarlo se paga sola muchas veces en tiempo muerto evitado.
Tres campos bastan para que el registro sea útil: qué se revisó, qué lectura u observación se obtuvo y qué se hizo. Un registro que solo anota «hecho» es un documento de cumplimiento; un registro con un número dentro es una herramienta de diagnóstico. Cuando la columna de peso empiece a moverse, sabrá en qué mes empezó, y ese es el mes en que algo cambió.
El cambio de turno es donde mueren la mayoría de las rutinas. Un traspaso de cinco minutos — último peso de llenado, algún ruido notado, alguna pieza cambiada — cuesta menos que un turno re-diagnosticando el mismo problema tres veces. Manténgalo verbal y corto, o dejará de hacerse.
Tres errores que deshacen una buena rutina
Usar la química de limpieza equivocada. Un solvente que ataca el porta-tubo o el recubrimiento de la mordaza crea justamente los defectos de sello que la rutina intenta evitar. Confirme el limpiador aprobado para su producto y sus superficies, y no deje que un operario nuevo improvise.
Ajustar la dosis en lugar de buscar la causa. Reajustar la dosis para volver a tolerancia esconde una junta gastada detrás de un número corregido. Si reajusta dos veces en un trimestre, deje de ajustar e inspeccione.
Hacer el servicio anual sin las piezas. Una parada planificada con las piezas aún en tránsito se convierte en una parada no planificada con la máquina a medio desmontar. Pida el kit anual con un mes de antelación: la lista del primer día de nuestra guía de repuestos y piezas de desgaste es el punto de partida.
Preguntas frecuentes
¿Cuánto debe durar el control diario?
Quince minutos o menos para los cuatro puntos anteriores. Si de forma consistente lleva más, la limpieza se está haciendo demasiado tarde en el turno o el método es incorrecto: corrija el proceso en lugar de alargar el turno.
¿Las máquinas ultrasónicas necesitan la misma rutina?
En gran medida sí, con una sustitución: el sonotrodo ocupa el lugar de la mordaza en los puntos de inspección y no hay resistencia que revisar. Aire, sellos y peso de llenado son idénticos.
¿Puede el operario hacer el mantenimiento?
Los puntos diarios y semanales, normalmente sí, con una sesión corta de formación. La inspección mensual y el servicio anual es mejor que los haga quien responde técnicamente por la máquina: el valor de esos dos está en el criterio aplicado, no en la mano de obra.
¿Y si no tenemos ningún historial de mantenimiento?
Empiece esta semana con los cuatro diarios y la prueba semanal de sello, y registre el peso de llenado una vez. No puede reconstruir el historial, pero seis meses de un solo número le dirán más que cualquier suposición sobre el estado actual de la máquina.