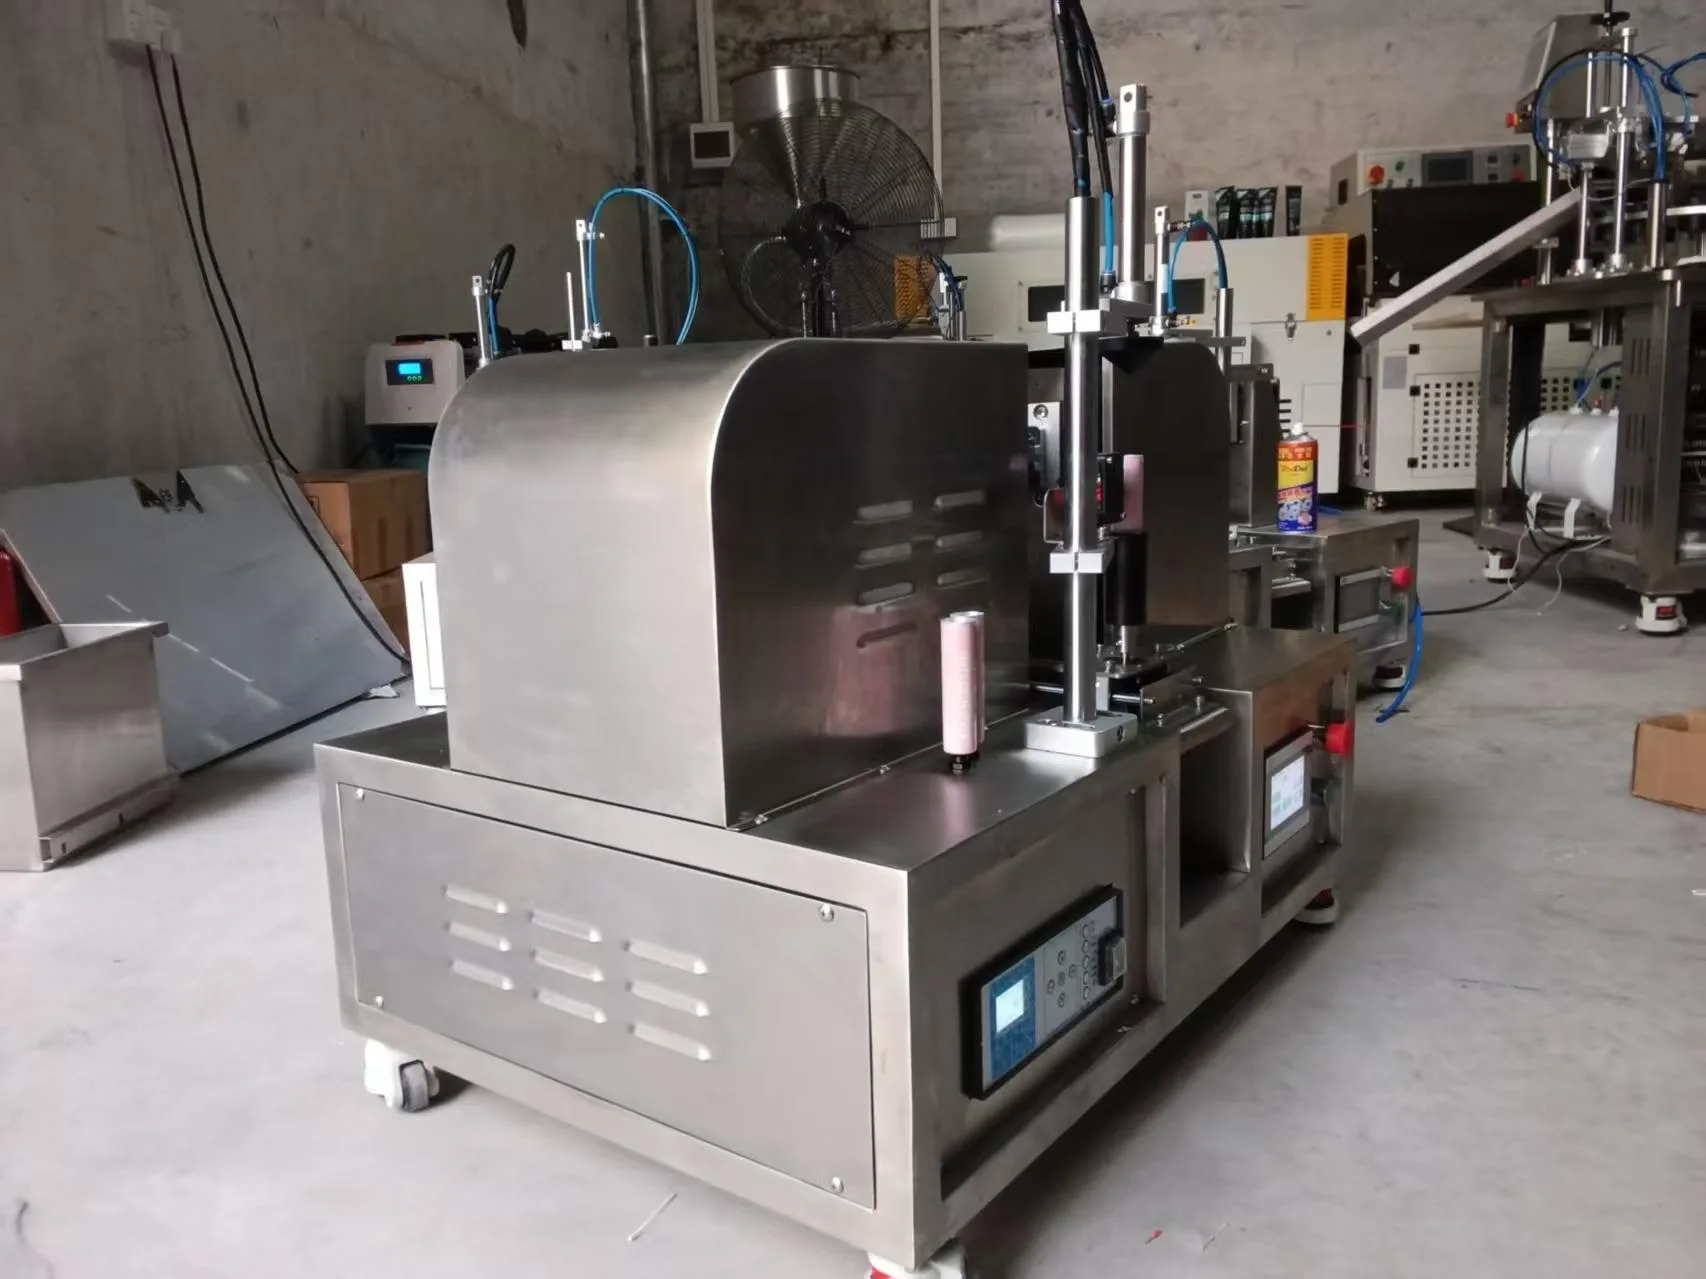
Los cinco números que definen la máquina
Para especificar una selladora o una llenadora de tubos hacen falta cinco números: diámetro del tubo, longitud del tubo, construcción del tubo, volumen de llenado y producción necesaria por turno. Todo lo demás —utillaje, dosificación, nivel de automatización y precio— se deriva de esos cinco. Si dos están mal, la máquina llega a planta sin poder correr su propio tubo.
Un tubo sellado se define por dos medidas: el diámetro de sellado y la longitud total.
Diámetro y longitud: los números que fijan el utillaje
Estas dos cifras deciden el utillaje, y el utillaje no se improvisa después de la entrega. Una máquina cotizada para 15–50 mm de diámetro de sellado necesita un juego de mordazas y un porta-tubo distintos en cada extremo del intervalo, porque es el porta-tubo lo que mantiene el tubo cuadrado frente al cabezal.
Mida el tubo que compra hoy, no el que piensa desarrollar, y mida los extremos del intervalo: el tubo más ancho que llegará a correr es el que fija el costo del utillaje. Si su intervalo supera unos 20 mm de diámetro, cuente con dos juegos cotizados y no uno.
El error clásico: medir el tapón
Muchos compradores cotizan con el diámetro del tapón, o con el que viene impreso en la caja, en lugar del diámetro de sellado en la cola. En un tubo cónico son tres números distintos.
Mida el ancho plano de la cola y duplíquelo, o envíe un tubo físico: un tubo en la mano resuelve en treinta segundos lo que una semana de correos no resuelve.
Construcción del tubo: el material elige el proceso
El material de la pared determina si la cola se cierra por soldadura ultrasónica, por plegado y engarzado, o por mordaza caliente. No es una preferencia: cada material admite bien solo uno de los tres procesos, y forzar otro da un cordón que falla en el anaquel.
| Plástico extruido (PE, PP) | Cosmética, geles, hogar | Soldadura ultrasónica y recorte |
| Lámina barrera plástica (PBL) | Pasta dental, cremas, barrera totalmente plástica | Soldadura ultrasónica |
| Lámina barrera de aluminio (ABL) | Farmacia, cuidado oral, adhesivos | Soldadura o plegado, según la laca |
| Aluminio puro | Ungüentos, farmacia tradicional | Únicamente plegado y engarzado |
| Doble cámara (madre e hijo) | Cosmética de dos fórmulas, adhesivos | Soldadura, con el tabique intacto |
Si duda de la construcción, corte un tubo y mire el canto: en el ABL se ve la lámina metálica, y el plástico puro muestra una pared uniforme.
Envíe la ficha técnica si la tiene. Si no, envíe tres tubos: la construcción no se deduce de una descripción por correo.
Volumen de llenado y comportamiento del producto
El volumen fija el sistema de dosificación, pero no lo fija solo. Dos llenados del mismo volumen pueden exigir equipos distintos por la viscosidad, y la viscosidad es el dato que más falta en una consulta.
| Líquidos fluidos y lociones | Desplazamiento positivo o caudalímetro; un pistón simple gotea y da pesos inconsistentes |
| Pastas y geles | Pistón con plato de seguimiento o tolva con agitación, para que el producto no forme puente |
| Alta viscosidad | Pistón de mayor diámetro y alimentación caliente o presurizada |
| Productos con partículas | Válvula que no triture ni obstruya; la precisión cotizada será más ancha |
Si el pistón se queda corto para la viscosidad, el tiempo de llenado se convierte en el cuello de botella antes que el ciclo de la máquina, y el ritmo del catálogo deja de tener relación con lo que sale por turno.
Precisión de llenado: tolerancia, producto y método
Pida la precisión como tolerancia sobre su producto, en su volumen, verificada pesando veinte tubos consecutivos. Una cifra sin método de ensayo no es una especificación.
Como referencia, en pistón servo sobre pasta lisa, ±1 g en un llenado de 10–150 ml es alcanzable. Con alta viscosidad o partículas la tolerancia se abre, y la respuesta depende de un ensayo con su producto.
Producción por turno, no tubos por minuto
No especifique tubos por minuto: especifique tubos por turno y divida por las horas que realmente corre. Una máquina que anuncia 15 tubos por minuto no entrega 7.200 tubos en un turno de ocho horas, porque cambios, pausas, limpieza y algún atasco salen del reloj.
Una cifra realista de planificación es el 60–70 % del nominal a lo largo de un turno completo. Para 8.000 tubos al día, prevea un nominal cómodamente por encima y no justo en el límite.
Servicios y espacio en planta
Son los dos apartados que convierten una buena cotización en una instalación retrasada. Confírmelos contra el edificio que tiene hoy, no contra el que piensa ocupar.
| Suministro eléctrico y fases | Monofásico y trifásico no son intercambiables, y cambiar la tensión después de fabricar la máquina es caro |
| Aire comprimido | La mayoría de las estaciones de tubos necesita 0,5–0,8 MPa; el consumo varía con el ritmo de ciclo |
| Carga y nivelación del piso | Una línea con magazín y transportador pesa y exige piso nivelado, no un entrepiso |
| Holgura de resguardos | Una máquina que cabe en la sala pero no se abre para limpiar es un problema |
Ninguno es exótico, y por eso se dan por supuestos: un cambio de tensión se paga en modificación y en semanas, y un piso que no soporta la línea se descubre con la máquina ya en planta.
Los seis datos que debe llevar la consulta
Un solo correo con estos seis puntos devuelve una cotización firme en lugar de un intervalo.
| Plano del tubo o tres muestras | Con el diámetro de sellado y la longitud total marcados |
| Construcción del tubo | Material y estructura de capas, si la conoce |
| Producto y comportamiento | Viscosidad o descripción: fluye, se extiende, se mantiene de pie en el tubo |
| Volumen por tubo | El volumen de llenado y la tolerancia que debe mantener |
| Producción por turno | Los tubos por turno y entre cuántos productos cambia |
| País y tensión de planta | Para que la parte eléctrica se construya bien a la primera |
Las dos preguntas que casi nadie hace
Qué pasa al arrancar la tirada. Los primeros tubos tras un cambio suelen ser desecho mientras se estabilizan el registro y la dosis. Pregunte cuántos, porque ese número multiplicado por su frecuencia de cambio es un costo anual real que no aparece en ninguna cotización.
Cuál es la lista de piezas de desgaste y su plazo. Mordazas, sonotrodos, recortadores y almohadillas de agarre se desgastan. Una máquina con seis semanas de plazo en su consumible es una máquina que para la producción seis semanas, tarde o temprano. Pida la lista y compre un juego de repuesto con la máquina.
Preguntas que llegan antes del pedido
¿Una máquina cubre varios tamaños de tubo?
Sí, dentro de un intervalo, pero el utillaje cambia con el diámetro y a veces con la longitud. Pida la matriz de utillaje: qué diámetros comparten juego y cuáles necesitan el suyo. Esa matriz dice cuánto cuesta un cambio de producto en tiempo de máquina parada.
¿Hay que enviar muestras antes de pedir?
Para cualquier cosa que no sea una pasta lisa en un tubo estándar, sí. Resistencia del sellado, registro y comportamiento del llenado sobre su producto real deciden si la máquina funciona en su fábrica, y nada de eso se confirma con un catálogo.
¿Qué precisión de llenado es realista?
±1 g en 10–150 ml sobre pasta lisa con pistón servo. Con alta viscosidad o partículas la tolerancia se abre y depende del ensayo.
¿Cuánto dura la puesta en marcha?
Una máquina de una sola estación suele producir el mismo día de la instalación, más un turno de formación. Una línea con magazín y varias estaciones necesita varios días, y la primera tirada conviene tratarla como prueba.
Guías relacionadas
- Selladora ultrasónica TY-001: 15–50 mm de diámetro y 50–260 mm de tubo
- Plegado de tubos de aluminio frente al sellado ultrasónico
- Qué significan ±1 g y ±1 % en la precisión de llenado
- Cómo fijar la velocidad según su volumen real
- Guía completa de llenadoras y selladoras de tubos
- Mercado de máquinas selladoras de tubos
Solicitar cotización
Indique el diámetro de sellado, la longitud del tubo y la producción que necesita por turno. Con esos tres datos se confirma el modelo, el utillaje y la configuración antes de que exista un pedido.
WhatsApp: +86 185 2000 6634 o correo xiexuetao@htkcai.com.