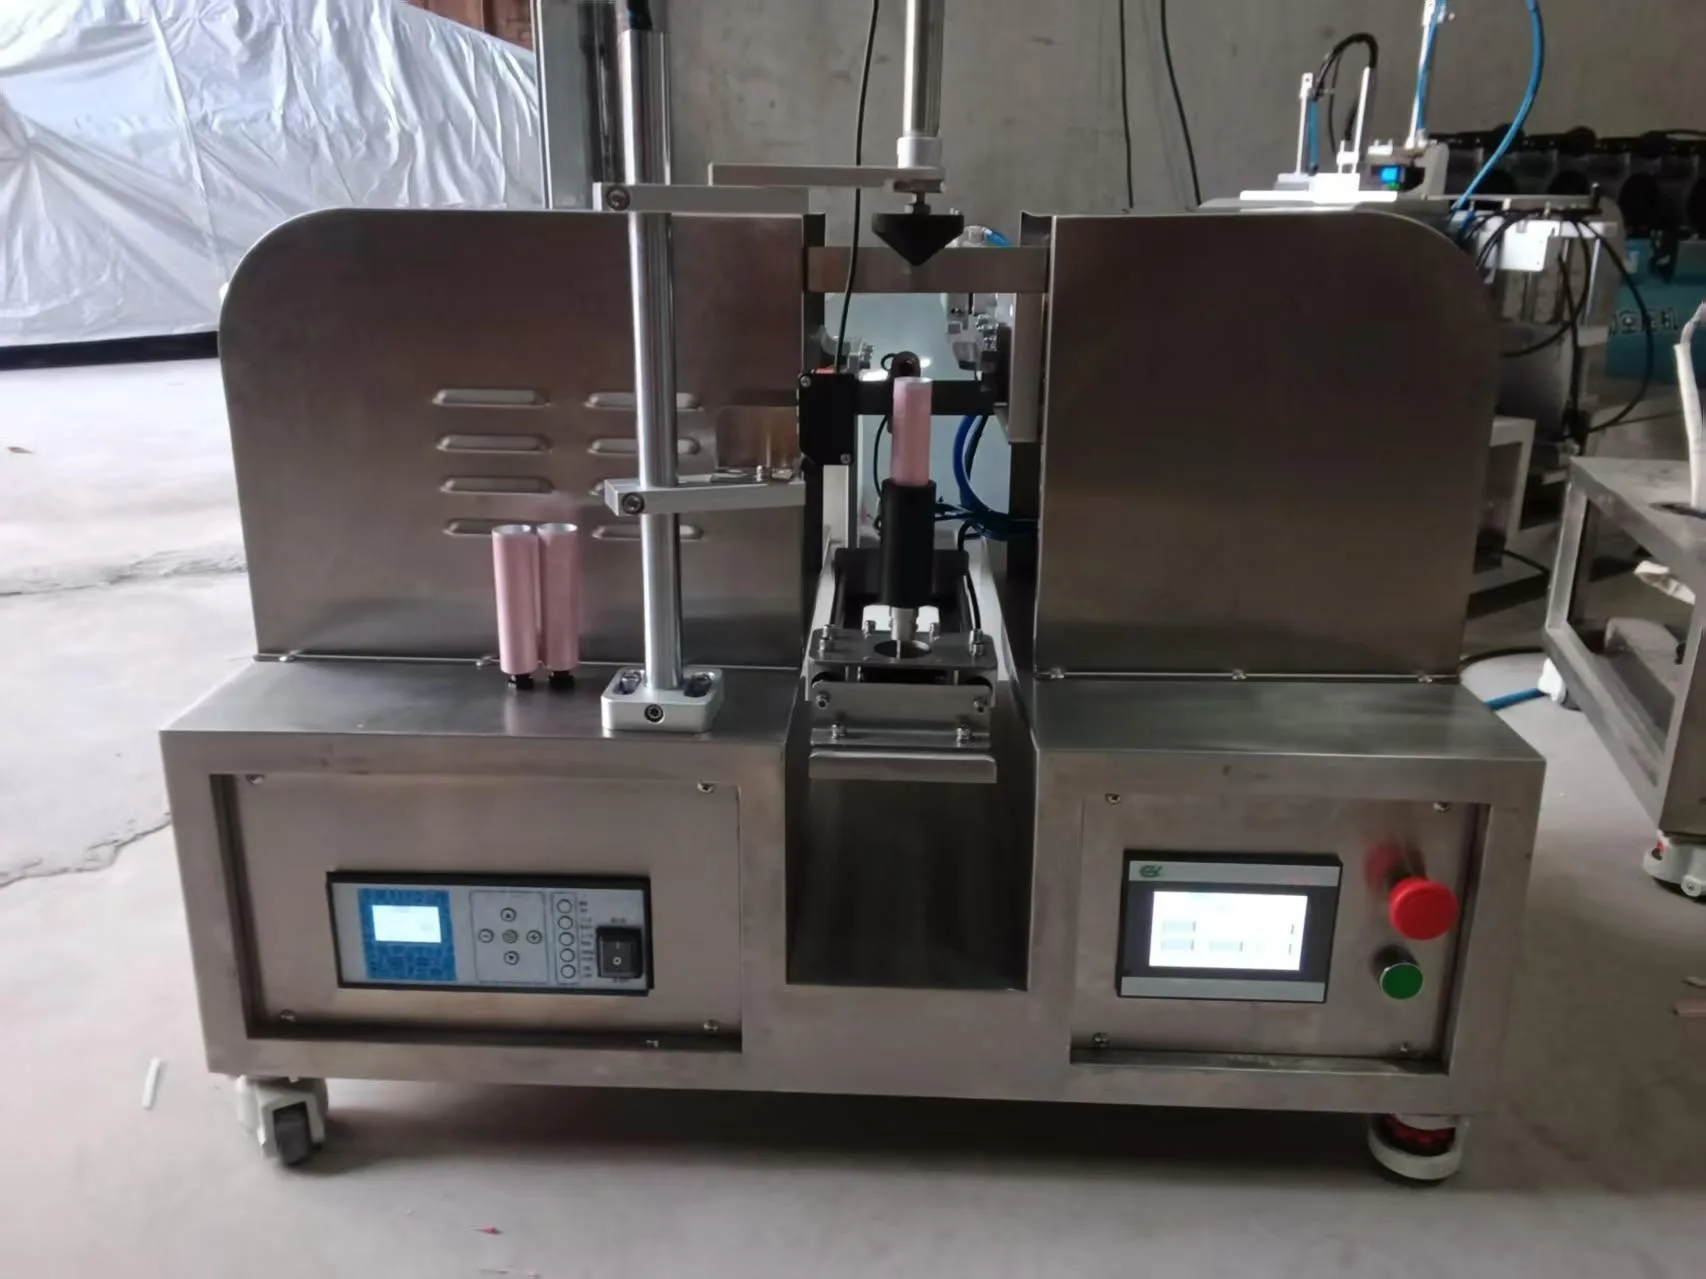
Большинство отказов машины наполнения и запайки туб сводится к трём причинам: продукт, давление воздуха, датчик, ушедший из положения. Ниже — симптомы, что они означают и что проверить до вызова сервиса.
Порядок проверок здесь не менее важен, чем сами проверки. Оператор, который начинает с повышения температуры, потому что туба течёт, обычно делает из одной неисправности две: течь остаётся, а печать на хвостовике ещё и подгорает. Поэтому сначала идут дешёвые и обратимые проверки, а изменения уставок — в конце.
Три группы неисправностей
Продукт. Продукт не там, где нужно (на зоне запайки), изменился (вязкость, температура, новая партия) или содержит воздух. Это исправляют на сопле, в бункере или в системе дозирования — но не на станции запайки.
Давление воздуха. Машина пневматическая именно там, где это важно: губка закрывается, туба выталкивается, блокировка снимается. Просевшее давление одновременно даёт ложные остановки и слабый шов — поэтому его проверяют рано.
Положение. Датчик, губка или туба не там, где их ждёт машина. Фотоэлектрический датчик по цветной метке, выставление губки, туба, стоящая в гнезде с перекосом, — всё это даёт отказы, похожие на дефекты шва, но механические или оптические по природе.
Порядок диагностики, который ничего не стоит
Прежде чем трогать хотя бы одну уставку, четыре вопроса сужают поиск лучше любого прибора:
- Это на всех тубах или на части? На всех — значит настройка или несоответствие материала. На части — значит положение, загрязнение или подача; как правило, дефект повторяется на одном и том же номере позиции.
- Началось сразу или наползало? Ступенчатое изменение указывает на партию, рулон туб, передачу смены или уставку, которую кто-то поправил. Плавный дрейф указывает на износ: уплотнения, фильтр, насос.
- Дефект всегда на одной позиции? Если да, причина локальная — эта губка, это гнездо, это сопло.
- Что показывает манометр при работающей машине? Не на стоянке, а в цикле. Манометр, который верно читается в покое и проседает в цикле, — самая частая причина ложных остановок.
Короткая карта: симптом — причина
| Симптом | Обычная причина | Первая проверка | Когда эскалировать |
|---|---|---|---|
| Туба течёт после запайки | Процесс не под материал, продукт в хвостовике, низкая температура или давление | Сверить материал со способом запайки, протереть зону шва | Течёт при верном материале и номинальных уставках |
| Шов держит, но слабый | Температура, выдержка или давление на пределе | Сжатие и рывок на образцах с разных позиций | Прочность разная по позициям при одних уставках |
| Подгоревшая печать | Избыток тепла или длинная выдержка | Снизить температуру или время — по одному | Подпалина остаётся на минимально рабочей температуре |
| Доза уходит за смену | Воздух в линии, износ уплотнений, смена вязкости | Продуть систему, взвесить образцы в начале и конце | Дрейф продолжается после продувки и калибровки |
| Остановки, «нет тубы» | Низкое давление, грязный или сбитый датчик метки | Считать давление в цикле, почистить и выставить датчик | Давление и датчик в норме, остановки идут |
| Код на сенсорном экране | Давление, датчик или привод | Записать точный код до любого сброса | Тот же код возвращается после сброса |
Туба течёт после запайки
Это самый частый повод для обращения и самый многопричинный дефект, поэтому его стоит разложить на три вопроса, а не рассматривать целиком.
1. Тот ли процесс выбран для материала?
Алюминиевую тубу загибают и обжимают, а не сваривают; пластиковую сваривают теплом или ультразвуком. Если на машине не тот материал, под который выставлена станция — ламинат вместо полностью пластиковой тубы или смешанный паллет — никакая правка уставок не даст надёжного шва. Сверка материала занимает минуту и снимает самую крупную причину.
2. Попадает ли продукт в зону шва?
Одна капля в хвостовике не даёт чистого шва и даёт течь, которая выглядит точно как проблема температуры. Проверьте сопло с защитой от капель на износ седла и на «нитку» продукта, протрите хвостовик. Если после чистки доля течей резко падает, а затем снова растёт за следующие сотни туб, причина — загрязнение, и смотреть надо на сопло, а не на губку.
3. Действительно ли тепло и давление на уставке?
При тепловой сварке проверяйте температуру губки на работающей машине: губка, которая верно читается на холодной, под нагрузкой цикла может проседать. При ультразвуке смотрите давление и частоту. Низкая температура или давление попали в короткий список не случайно: это часто, дёшево исправляется и не видно на машине без трендов.
Подгоревшая или деформированная печать на хвостовике
Почти всегда это избыток тепла на станции тепловой сварки или слишком длинная выдержка. Уменьшите температуру губки или время удержания — одно из двух, иначе не будет понятно, что именно помогло. На тонкой термочувствительной плёнке надёжнее ультразвук: тепло возникает внутри материала, и подпалин не бывает.
Подпалина только по одному краю хвостовика, а не по всему шву, — другой дефект: он указывает на параллельность губок или на износ рабочей поверхности, а не на уставку температуры. Различать это стоит до снижения температуры, потому что снижение ради компенсации перекоса ослабляет шов на всех позициях. Если выбор между теплом и ультразвуком ещё открыт, сравнение ультразвуковой и тепловой сварки показывает, какая плёнка и какой продукт подходят к каждому методу.
Шов держит, но ощущается слабым
Слабый шов поймать труднее, чем течь: он не отказывает на машине, он отказывает в дороге или на полке. Практическая проба — сжать шов и с усилием потянуть за хвостовик. Шов, который раскрывается от умеренного рывка, не герметичен, как бы он ни выглядел.
Проверяйте несколько позиций, а не одну тубу с выхода. Если прочность разная по машине при одинаковых уставках, причина механическая — выставление губок, их износ или неравномерное давление, — и общая правка параметров её не устранит. Полная методика, включая испытание на герметичность, — в материале контроль качества шва тубы.
Объём наполнения уходит за смену
Форма дрейфа подсказывает причину — поэтому веса лучше записывать, а не оценивать на глаз.
| Что видно | Вероятная причина | Действие |
|---|---|---|
| Разброс случайный, среднее стабильно | Воздух в продукте или в линии дозирования | Продуть систему и перепроверить |
| Плавное падение или рост за часы | Износ насоса или уплотнений поршня; температура продукта | Осмотреть и заменить уплотнения, держать температуру |
| Ступенька при новой партии | Смена вязкости между партиями | Откалибровать под новую партию до запуска |
| Одна позиция стабильно мимо | Этот насос, сопло или клапан | Обслуживать только эту позицию |
Износ насоса или уплотнений поршня — первое, на что смотреть при плавном дрейфе; керамические насосы износостойки намного лучше стальных, но и их проверяют периодически. Смена вязкости — единственная причина, которая вообще не поломка: новая партия дозируется иначе и требует калибровки, а не ремонта. Что означают ±1 г и ±1% на линии туб, разобрано в материале точность наполнения туб.
Машина останавливается: «нет тубы — нет наполнения»
В машинах HTKC механическое, оптическое, электрическое и пневматическое управление объединено блокировкой «нет тубы — нет наполнения». Если она срабатывает часто, проверьте фотоэлектрический датчик по метке: он должен быть чистым и выставленным.
Затем давление воздуха: оно должно быть в рабочем диапазоне, обычно 0,5–0,8 МПа в зависимости от модели. Низкое давление — частая причина ложных остановок.
Две детали превращают эту проверку из ритуала в полезное действие. Первая: смотрите давление в цикле, а не на стоянке — значимое проседание происходит при закрытии губки. Вторая: смотрите на датчик через его собственную линзу или камерой телефона: плёнка продукта или пыли, незаметная глазу, уже ломает регистрацию метки, и датчик сообщает об отсутствии тубы, которая стоит перед вами.
Никогда не отключайте блокировку, чтобы линия работала. Она существует, чтобы машина не наполняла тубу, которой нет в гнезде, и цена отказа, который она предотвращает, намного выше цены простоя, который она создаёт.
Код ошибки на сенсорном экране
ПЛК и сенсорный экран показывают давление воздуха, счётчик продукции и коды неисправностей в одном месте. Запишите точный код до обращения в поддержку: по нему техник сразу видит, давление это, датчик или привод.
Запишите до сброса: сброс стирает код, а второе появление редко бывает таким же. Пять пунктов ниже превращают звонок из разговора в диагноз:
| Что зафиксировать | Зачем это нужно |
|---|---|
| Точный код, как на экране | Сужает подсистему до любой разборки |
| Давление в цикле | Отделяет проблему питания от проблемы управления |
| На всех тубах или периодически | Отличает уставку от положения или загрязнения |
| Материал, диаметр тубы и продукт | Подтверждает, что станция настроена под то, что идёт |
| Короткое видео работы машины | Показывает последовательность, которую не передаст описание |
Чего не делать при поиске неисправности
Менять две уставки сразу. Если поднять температуру и давление вместе и шов станет лучше, вы не узнаете, что было не так, и увели машину от исправной базовой точки, которая ещё понадобится.
Лечить течь нагревом. Течи из-за продукта в хвостовике или несоответствия материала на температуру не реагируют, а лишнее тепло добавляет подпалину. Температура — последняя правка, а не первая.
Сбрасывать до записи. Код — самая информативная вещь, которую машина выдаёт при отказе, и сброс её уничтожает. Сфотографировать экран — пять секунд.
Когда вызывать поддержку
Если проверки не помогли, зафиксируйте симптом, код с экрана и короткое видео работы машины. Поддержка идёт по видео, обучение операторов — на заводе в Гуанчжоу.
Прекращайте правки и звоните, когда дефект воспроизводится на номинальных уставках, когда тот же код возвращается после сброса, когда появился механический признак (шум, утечка в пневмосхеме, губка, которая закрывается не в угол), или когда для устранения нужно открывать ограждение или шкаф. Эти четыре условия — граница между тем, что решает оператор, и тем, что должен видеть техник.
Большинство этих отказов — пробелы в обслуживании
Просмотрите список — и виден шаблон: продукт на зоне шва, грязный фотодатчик, низкое давление, изношенные уплотнения насоса. Всё это пункты чистки или осмотра, которые пропустили. Диагностика и обслуживание — один разговор в два разных момента: один после отказа, другой до него.
Если отказ возвращается после устранения, менять надо интервал обслуживания, а не уставку. Чек-лист обслуживания закрывает рутины, которые предотвращают большинство симптомов с этой страницы, а запчасти и быстроизнашиваемые детали — те, что всё равно выходят из строя. Во что обходится простой и обслуживание, разобрано в материале энергопотребление и стоимость обслуживания.
Частые вопросы
Почему машина течёт только на части туб? Периодическая течь почти никогда не связана с температурой: дефект температуры затрагивает все тубы. Смотрите на загрязнение хвостовика продуктом, на смешанный материал или повреждённые плечики туб в подаче и на конкретную позицию, где отказы повторяются.
Можно ли запаять алюминиевую тубу на машине тепловой сварки? Нет. Алюминий загибают и обжимают, а не сваривают. Машина, настроенная на тепловую или ультразвуковую сварку пластика, не даст надёжного шва на алюминии ни при какой температуре.
Машина стоит и сообщает об отсутствии тубы, а туба есть. Что делать? Сначала почистить и выставить фотодатчик по метке, затем подтвердить давление в цикле. Эти две причины объясняют большинство ложных остановок; если обе в норме, дело в проводке датчика или во входе ПЛК, и это к технику.
Как долго хранить журнал отказов? Достаточно долго, чтобы увидеть закономерность. Один код мало что значит; тот же код трижды за месяц или отказ, который всегда следует за сменой продукта, — это уже основание для решения по обслуживанию, а не для терпения.
Полезные руководства
- Пять чисел для спецификации машины запайки
- Точность наполнения: ±1 г и ±1%
- Как проверить шов на герметичность
- Чек-лист обслуживания
- Какие запчасти держать в запасе
- Ультразвуковая и тепловая сварка туб
Запросить расчёт
Опишите симптом и условия: материал тубы, продукт, давление, код на экране. Этого хватит, чтобы назвать причину и запчасть.
WhatsApp: +86 185 2000 6634 или почта xiexuetao@htkcai.com. Ответим на русском.
Нужен взгляд со стороны на повторяющийся отказ?
Пришлите симптом, код с экрана и короткое видео — инженер ответит по видео или в WhatsApp.