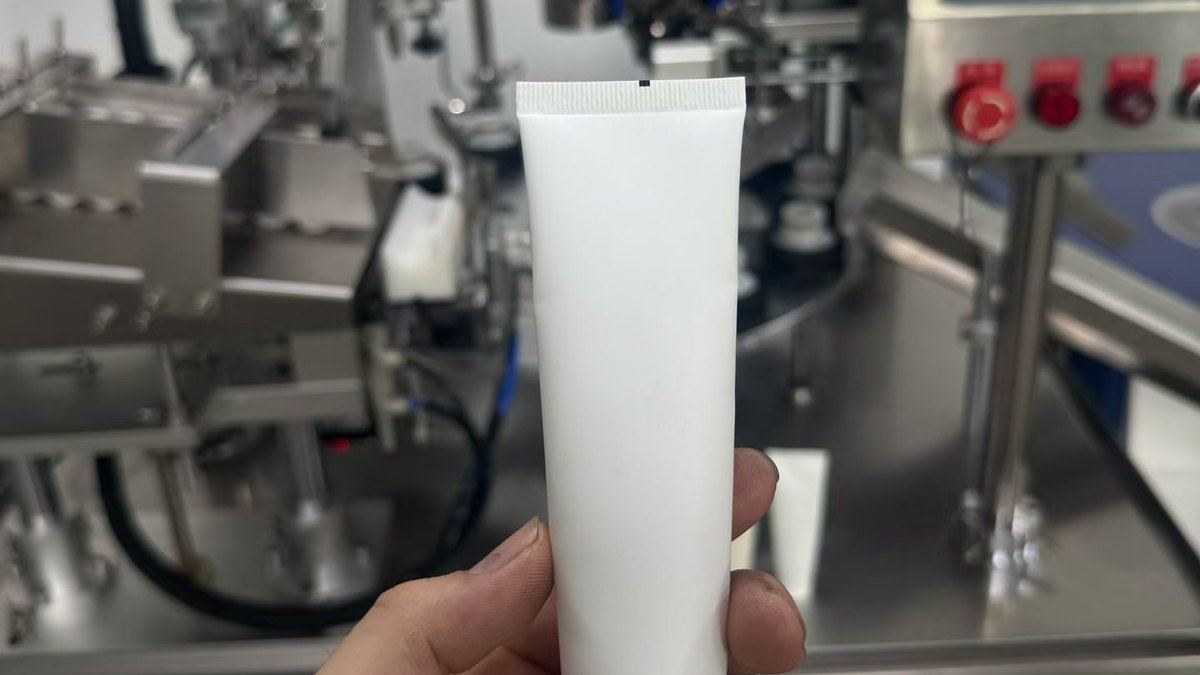
El sellado define la calidad del tubo, no la máquina
Una llenadora de tubos vale lo que vale el cierre que produce. Un sellado débil termina en producto que gotea dentro de la caja, contaminación en el pliegue y reclamaciones del cliente: un costo que supera con holgura el precio del equipo.
Este repaso cubre cómo se forma el cierre, qué se revisa a pie de línea y qué pruebas de fuga y resistencia conviene ejecutar.
Cómo se forma el cierre según el material
El método lo impone el cuerpo del tubo, no la marca de la máquina.
| Termosellado por mordazas | Las mordazas presionan y funden el extremo a temperatura y tiempo de permanencia controlados. Es el método de los tubos de plástico y laminados. |
| Plegado y engarzado | El aluminio no admite soldadura por calor: el extremo se pliega varias veces, normalmente doble o triple pliegue, y se engarza. Por eso una llenadora de aluminio se construye en torno a un mecanismo de plegado, no a una mordaza caliente. |
| Sellado ultrasónico | Vibración de alta frecuencia que une el material sin llama abierta ni calor intenso; deja un cordón limpio y tolera restos de producto en la zona de cierre. |
De ahí salen las tres comprobaciones habituales: visual, estanqueidad y resistencia.
Inspección visual del pliegue o del cordón
El cordón debe ser uniforme, simétrico y completo en todo el ancho del extremo. En aluminio, revise la regularidad de las líneas de pliegue; en tubos termosellados, un cambio de color o una marca de quemado delatan exceso de temperatura.
Dos defectos provocan la mayoría de las fugas: un poro en el borde y un cordón delgado en las esquinas. Si el cierre pierde espesor en las puntas, ese lote merece una prueba de presión.
Prueba de fuga por compresión
Es la prueba más simple y la más útil. Se llena el tubo, se sella y se aplica presión firme sobre el cuerpo, con la mano o con un pequeño banco neumático. Un cierre correcto aguanta sin que escape producto ni aire por el engarzado.
El error habitual es hacerla solo al arrancar. Debe repetirse con una muestra de cada lote: el desgaste de la mordaza y la deriva del controlador de temperatura aparecen a media producción.
Prueba de resistencia al despegue
Para una medida objetiva se corta una tira transversal al cordón y se tira con una galga de fuerza. El resultado indica si el material está fusionado o solo comprimido, una diferencia que la vista no distingue.
Es habitual en el control farmacéutico y conviene repetirla en cosmética: detecta un controlador que se desplaza o una mordaza gastada antes de que el problema llegue al cliente.
Defectos frecuentes y su causa
El aspecto del defecto señala la causa.
| Fuga por un borde | Mordaza desalineada, presión desigual o cara de mordaza gastada. |
| Cordón quemado o quebradizo | Temperatura demasiado alta o permanencia demasiado larga. |
| Cierre débil o abierto | Temperatura baja, permanencia corta o presión insuficiente. |
| Producto en la zona de cierre | Sobrellenado o nivel por encima de lo que permite el tubo; la máquina debe dejar una zona limpia. |
Integrar la inspección en el procedimiento
Las plantas más fiables convierten la revisión del cierre en un paso documentado. Se revisa al arranque, tras cada cambio de producto o de tamaño de tubo y a intervalos regulares del turno.
Registre temperatura, permanencia y presión: así la deriva se ve antes de ser un problema de calidad.
Guías relacionadas
- Qué revisar cuando el cordón falla
- Sellado ultrasónico frente a termosellado
- Cómo funciona el plegado de tubos de aluminio
- Los cinco números de una selladora
- Guía completa de llenadoras de tubos
Solicitar cotización
Indíquenos el material, el diámetro y la longitud del tubo, y la producción que necesita. Le recomendamos el método de cierre adecuado y la configuración que resiste la prueba.
Escríbanos por WhatsApp al +86 185 2000 6634 o a xiexuetao@htkcai.com.