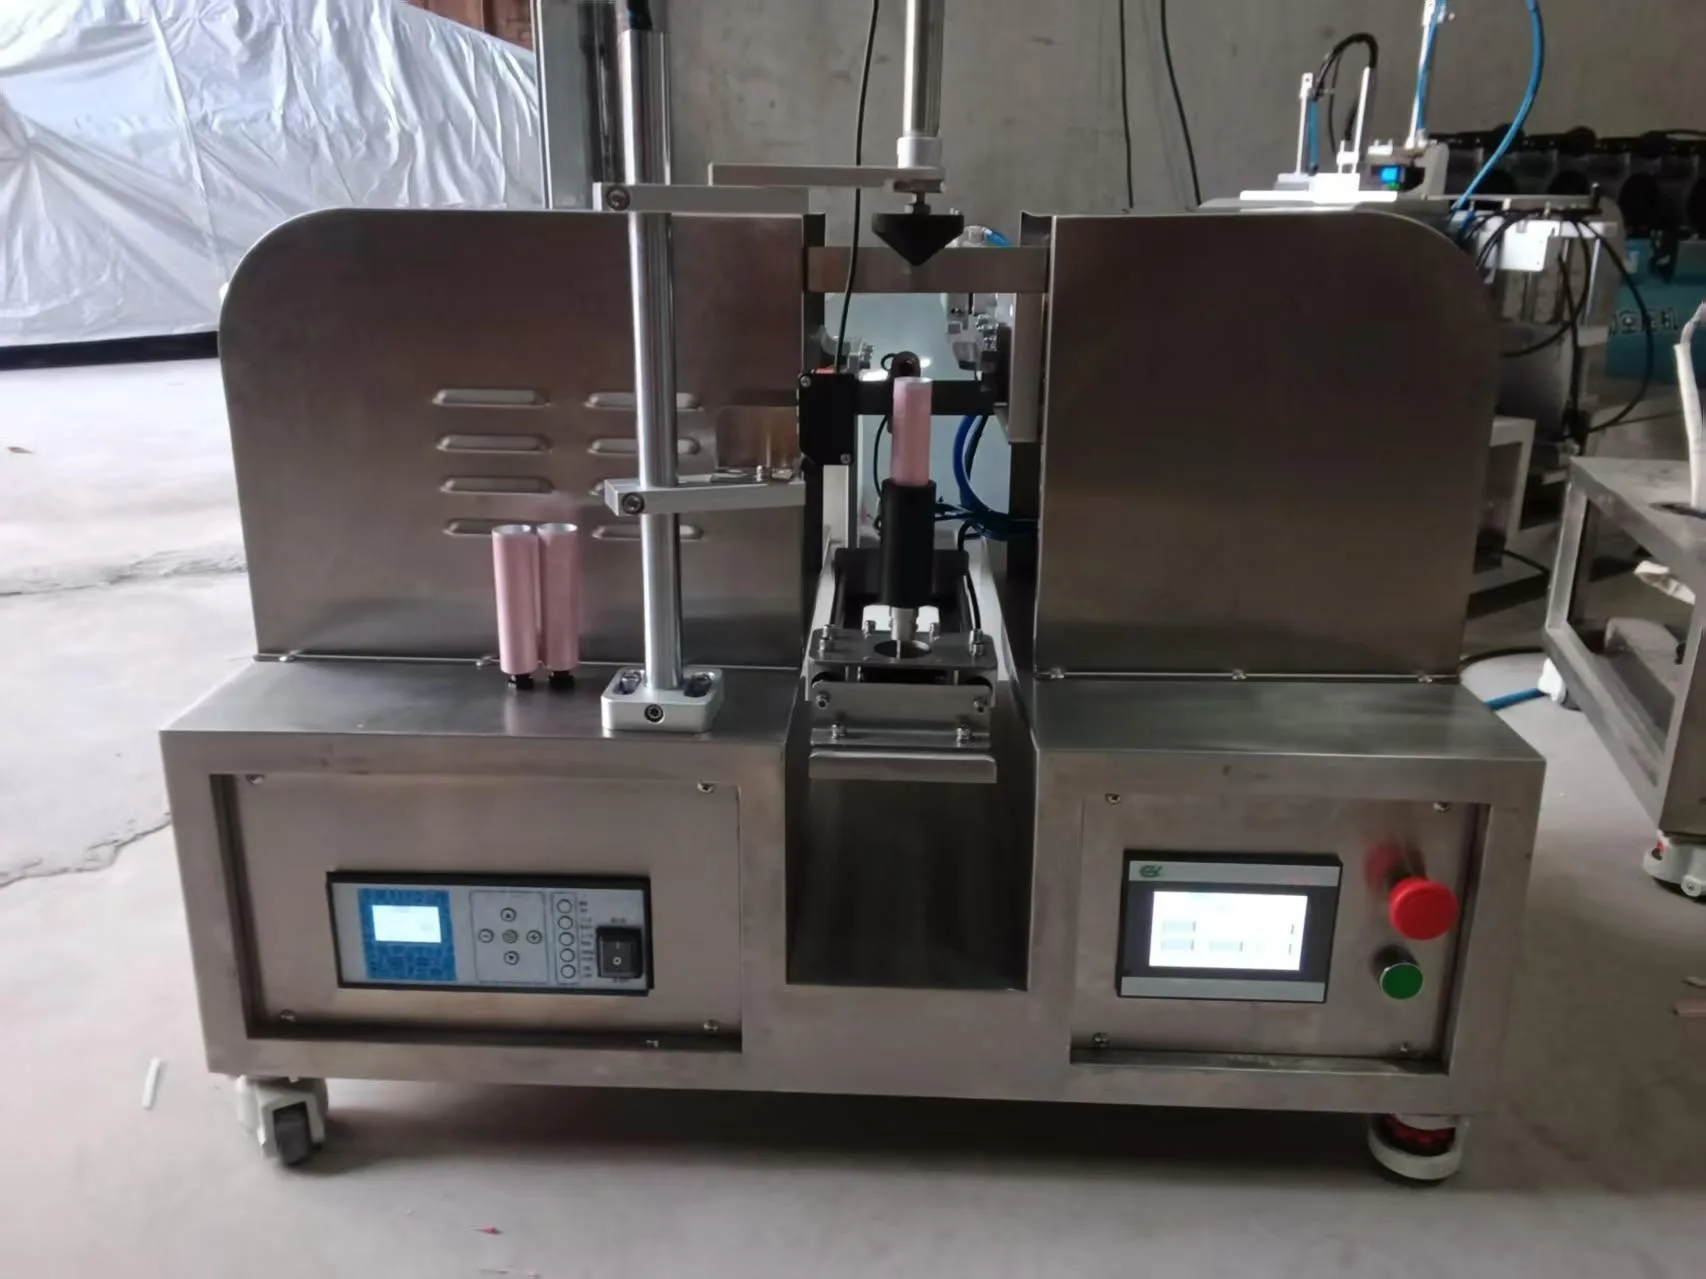
معظم أعطال آلة تعبئة ولحام الأنابيب تعود إلى عدد محدود من الأسباب: المنتج، أو ضغط الهواء، أو حساس خرج عن موضعه. هذا الدليل يمشي على الأعراض الشائعة وما تعنيه، والفحوصات الأولى قبل الاتصال بالصيانة.
والترتيب لا يقل أهمية عن الفحوصات نفسها. المشغّل الذي يبدأ برفع الحرارة لأن الذيل يتسرّب يصنع من عطل واحد عطلين: التسرب يستمر، وتصبح الطباعة محترقة أيضًا. لذلك تأتي هنا الفحوصات الرخيصة والقابلة للعكس أولًا، وتأتي تغييرات المعايرات أخيرًا.
ثلاث عائلات من الأعطال
المنتج. المنتج في المكان الخطأ (على منطقة اللحام)، أو تغيّر (لزوجة أو حرارة أو دفعة جديدة)، أو يحتوي هواءً. ويُصحَّح هذا في الفوهة أو القادوس أو نظام الجرعات، لا في محطة اللحام أبدًا.
ضغط الهواء. الآلة هوائية في المواضع التي تهم فعلًا: الفك يُغلق، والأنبوب يُقذف، وقفل التعشيق ينفكّ. والضغط الذي هبط قليلًا يُنتج توقفات كاذبة ولحامًا ضعيفًا في الوقت نفسه، ولهذا يُفحص مبكرًا.
الموضع. حساس أو فك أو أنبوب ليس حيث تتوقعه الآلة. العين الكهربائية للعلامة اللونية، واستقامة الفك، وأنبوب مائل قليلًا في حاضنه: كلها تُنتج أعطالًا تشبه أعطال اللحام وهي ميكانيكية أو بصرية.
ترتيب تشخيص لا يكلّف شيئًا
قبل لمس أي معيار، أربعة أسئلة تحصر العطل أكثر من أي جهاز قياس:
- هل يحدث في كل الأنابيب أم في بعضها؟ في كل الأنابيب يعني ضبطًا أو مادة غير مطابقة. وفي بعضها يعني موضعًا أو تلوثًا أو تغذية، وغالبًا يتكرر عند رقم المحطة نفسه.
- هل بدأ فجأة أم تسلّل تدريجيًا؟ التغيّر المفاجئ يشير إلى دفعة أو لفة أنابيب أو تسليم وردية أو معيار حرّكه أحدهم. والانحراف البطيء يشير إلى تآكل: حشوات، مرشّح، مضخة.
- هل يظهر العطل في المحطة نفسها كل دورة؟ إن كان كذلك فالسبب محلي في ذلك الفك أو الحاضن أو الفوهة.
- ماذا يقرأ مقياس الضغط والآلة تعمل؟ لا وهي متوقفة، بل أثناء الدورة. المقياس الذي يقرأ صحيحًا في السكون ويهبط في الدورة هو أكثر أسباب التوقفات الكاذبة شيوعًا.
خريطة مختصرة: العَرَض إلى السبب
| العَرَض | السبب الأرجح | الفحص الأول | متى تُصعّد |
|---|---|---|---|
| تسرّب من الذيل بعد اللحام | عملية لا تطابق المادة، أو منتج في الذيل، أو حرارة/ضغط منخفض | طابق المادة مع طريقة الإغلاق ثم امسح الذيل | يستمر التسرب مع مادة مطابقة وضبط اسمي |
| اللحام يصمد لكنه ضعيف | حرارة أو زمن تثبيت أو ضغط رأس على الحد | اختبار ضغط وسحب على عينات من عدة محطات | القوة تتفاوت بين المحطات بالضبط نفسه |
| احتراق أو تشوّه الطباعة | حرارة زائدة أو زمن تثبيت طويل | خفّض الحرارة أو الزمن، واحدًا في كل مرة | الاحتراق مستمر عند أقل حرارة صالحة للعمل |
| انحراف حجم التعبئة في الوردية | هواء في الخط، حشوات متآكلة، تغيّر لزوجة | أخرج الهواء، ثم زن عينات في البداية والنهاية | الانحراف يستمر بعد الإخراج وإعادة المعايرة |
| توقف متكرر أو إنذار «لا أنبوب» | ضغط منخفض أو حساس غير نظيف أو غير مستقيم | اقرأ الضغط أثناء الدورة ثم نظّف الحساس | الضغط والحساس سليمان والتوقف مستمر |
| رمز عطل على الشاشة | الضغط أو حساس أو محرك | سجّل الرمز بالضبط قبل أي إعادة تشغيل | الرمز نفسه يعود بعد إعادة التشغيل |
تسرّب بعد اللحام
ثلاثة أسباب تغطي معظم حالات التسرب، والأفضل فحصها بهذا الترتيب.
١. هل العملية مطابقة للمادة؟
الأنبوب الألومنيوم يحتاج طيًا وكبسًا لا لحامًا، والبلاستيكي يحتاج لحامًا حراريًا أو فوق صوتي. وإذا كان الأنبوب على الآلة ليس المادة التي ضُبطت لها محطة اللحام — أنبوب مغلّف مكان بلاستيكي، أو منصّة فيها أنابيب مختلطة — فلن يعطي أي تعديل للمعايرات إغلاقًا موثوقًا. مطابقة المادة تستغرق دقيقة وتستبعد أكبر سبب منفرد.
٢. هل يصل المنتج إلى منطقة اللحام؟
قطرة واحدة عالقة في الذيل تمنع وصلة نظيفة، وتُنتج تسربًا يشبه عطل حرارة تمامًا. افحص الفوهة المانعة للتقطير بحثًا عن مقعد متآكل أو خيط من المنتج، وامسح الذيل. وإذا هبط معدل التسرب بوضوح بعد التنظيف ثم عاد وارتفع خلال مئات الأنابيب التالية، فالسبب تلوث والمكان الذي يجب النظر إليه هو الفوهة لا الفك.
٣. هل الحرارة والضغط فعلًا عند القيمة المضبوطة؟
في اللحام الحراري تحقّق من حرارة الفك والآلة في دورة، لأن فكًا يقرأ صحيحًا باردًا قد يهبط تحت حمل الدورة. وفي الموجات فوق الصوتية تحقّق من ضغط الرأس وتردده. انخفاض الحرارة أو الضغط في القائمة القصيرة لسبب: شائع، ورخيص التصحيح، وغير مرئي على آلة بلا سجل اتجاهات.
احتراق أو تشوّه الطباعة على الذيل
السبب غالبًا حرارة زائدة على محطة اللحام الحراري، أو زمن تثبيت طويل، فخفّض حرارة الفك أو زمن التثبيت — واحدًا منهما لا الاثنين معًا، وإلا لن تعرف أيّهما حلّ المشكلة. وعلى الأغشية المغلفة الرقيقة أو الحساسة للحرارة، يحلّ اللحام بالموجات فوق الصوتية — حيث تُولَّد الحرارة داخل المادة — المشكلة من أصلها.
الاحتراق الذي يظهر على حافة واحدة من الذيل دون كامل اللحام عطل مختلف: يشير إلى توازي الفك أو إلى سطح فك متآكل، لا إلى قيمة الحرارة المضبوطة. والتمييز مهم قبل خفض الحرارة، لأن الخفض لمعالجة خلل استقامة يُضعف اللحام في كل المحطات. وإذا كان الاختيار بين الحراري والفوق صوتي ما زال مفتوحًا، فهذا مقارنة اللحام فوق الصوتي والحراري يوضح أي غشاء وأي منتج يناسب كل طريقة.
لحام يصمد لكنه محسوس بالضعف
اللحام الضعيف أصعب اكتشافًا من التسرب، لأنه لا يفشل على الآلة بل في النقل أو على الرف. الاختبار العملي هو ضغط على اللحام ثم سحب حازم من الذيل؛ واللحام الذي ينفتح بسحب معتدل غير محكم، مهما بدا سليمًا.
اختبر عدة محطات، لا أنبوبًا واحدًا من المخرج. وإذا تفاوتت القوة حول الآلة بالضبط نفسه، فالسبب ميكانيكي — استقامة الفك أو تآكله أو ضغط غير متساوٍ — ولا يحلّه أي تغيير شامل في المعايرات. والطريقة الكاملة مع اختبارات التسرب في فحص جودة اللحام واختبار التسرب.
انحراف حجم التعبئة في الوردية
شكل الانحراف يدلّ على سببه، ولهذا يستحق تسجيل الأوزان بدل الحكم بالعين.
| ما تراه | السبب الأرجح | الإجراء |
|---|---|---|
| تشتّت عشوائي والمتوسط ثابت | هواء في المنتج أو خط الجرعات | أخرج الهواء من النظام ثم أعد الفحص |
| هبوط أو ارتفاع تدريجي خلال ساعات | حشوات مضخة أو مكبس متآكلة، أو حرارة منتج تتغيّر | افحص الحشوات واستبدلها واضبط حرارة المنتج |
| تغيّر مفاجئ عند دفعة جديدة | تغيّر اللزوجة بين الدفعات | أعد المعايرة للدفعة الجديدة قبل الإنتاج |
| محطة واحدة منحرفة دائمًا | تلك المضخة أو الفوهة أو الصمام | صِن تلك المحطة وحدها |
حشوات المضخة أو المكبس هي قطعة الاهتراء الأولى المشتبه بها عند الانحراف التدريجي؛ ومضخات السيراميك تقاوم التآكل أفضل بكثير من الفولاذ لكنها تُفحص دوريًا أيضًا. وتغيّر اللزوجة ليس عطلًا أصلًا: الدفعة الجديدة تُقاس بطريقة مختلفة وتحتاج معايرة لا إصلاحًا. ومعنى ±1 جم و±1% على خط الأنابيب موضّح في دقة التعبئة مشروحة.
توقف الآلة أو تكرار إنذار «لا أنبوب، لا تعبئة»
تستخدم آلات HTKC تحكمًا متكاملًا ميكانيكيًا وبصريًا وكهربائيًا وهوائيًا مع قفل تعشيق «لا أنبوب، لا تعبئة». وإذا انطلق الإنذار، تحقّق من نظافة حساس تغذية الأنبوب (العين الكهربائية للعلامة اللونية) واستقامته، ومن أن ضغط الهواء داخل نطاق العمل، 0.5 – 0.8 ميجاباسكال عادة حسب الطراز؛ فانخفاض الضغط من أكثر أسباب التوقفات الكاذبة شيوعًا.
وتفصيلان يجعلان هذا الفحص مفيدًا لا طقسيًا. الأول: اقرأ الضغط والآلة في دورة لا متوقفة، فالهبوط المهم يحدث عند إغلاق الفك. والثاني: انظر إلى العين عبر عدستها أو بكاميرا الهاتف، فطبقة رقيقة من المنتج أو الغبار لا تراها العين كافية لإفشال المزامنة، فيُبلّغ الحساس عن أنبوب غائب وهو أمامك.
ولا تُعطّل قفل التعشيق أبدًا لإبقاء الخط في العمل. فهو موجود لمنع الآلة من تعبئة أنبوب غير موجود في حاضنه، وثمن العطل الذي يمنعه أعلى بكثير من ثمن التوقف الذي يسببه.
رمز عطل على شاشة اللمس
تعرض وحدة PLC وشاشة اللمس في آلات HTKC ضغط الهواء وعدّ الإنتاج والأعطال معًا. سجّل الرمز بالضبط قبل الاتصال بالدعم، فهو يخبر الفني بمصدر العطل ويختصر التشخيص عن بُعد.
سجّله قبل إعادة التشغيل، لأن إعادة التشغيل تمحوه والظهور الثاني نادرًا ما يكون مطابقًا. والبنود الخمسة التالية تحوّل الاتصال من محادثة إلى تشخيص:
| ما تسجّله | لماذا يهم |
|---|---|
| الرمز كما يظهر تمامًا | يحصر النظام الفرعي قبل أي فك |
| قراءة الضغط أثناء الدورة | تفصل عطل التغذية عن عطل التحكم |
| هل العطل في كل الأنابيب أم متقطع | يميّز الضبط عن الموضع أو التلوث |
| مادة الأنبوب وقطره والمنتج | يؤكد أن المحطة مضبوطة لما يعمل |
| فيديو قصير للآلة في دورة | يُظهر التسلسل الذي لا ينقله أي وصف |
ما لا يجب فعله أثناء التشخيص
تحريك معيارين معًا. إذا رفعت الحرارة والضغط معًا وتحسّن اللحام، فلم تتعلّم أيّهما كان الخطأ، وأبعدت الآلة عن مرجع سليم ستحتاجه لاحقًا.
معالجة التسرب بحرارة أعلى. التسرب الناتج عن منتج في الذيل أو مادة غير مطابقة لا يستجيب للحرارة، والحرارة الزائدة تضيف احتراقًا فقط. الحرارة آخر تعديل لا أوله.
إعادة التشغيل قبل التسجيل. الرمز هو أنفع ما تعطيه الآلة أثناء العطل، وإعادة التشغيل تدمّره. صوّر الشاشة أولًا؛ خمس ثوانٍ فقط.
متى تتصل بالدعم
إذا لم تحلّ الفحوصات العطل، فسجّل العَرَض والرمز وفيديو قصيرًا، وتقدّم HTKC دعمًا عن بُعد بالفيديو، مع تدريب للمشغّلين في مصنعنا.
توقّف عن التعديل واتصل عندما يكون العطل قابلًا للتكرار عند الضبط الاسمي، أو عندما يعود الرمز نفسه بعد إعادة التشغيل، أو عندما يظهر عَرَض ميكانيكي (صوت، تسرب في الدائرة الهوائية، فك لا يُغلق بزاوية قائمة)، أو عندما يتطلب الحل فتح حاجز أو خزانة كهربائية. هذه الحالات الأربع هي الحدّ بين ما يحلّه المشغّل وما يجب أن يراه الفني.
معظم هذه الأعطال فجوات صيانة
راجع القائمة ويظهر نمط: منتج على منطقة اللحام، عين كهربائية متسخة، ضغط منخفض، حشوات مضخة متآكلة. كلها بنود تنظيف أو فحص فاتت. التشخيص والصيانة محادثة واحدة في وقتين: واحدة بعد العطل وواحدة قبله.
وإذا عاد عطل بعد معالجته، فما يجب تغييره هو فاصل الصيانة لا المعيار. وقائمة الصيانة اليومية والأسبوعية والسنوية تغطي الروتينات التي تمنع معظم هذه الأعراض، وقطع الغيار وقطع الاهتراء تغطي ما يتعطّل رغم ذلك.
أسئلة متكررة
لماذا تتسرّب آلة اللحام في بعض الأنابيب فقط؟ التسرب المتقطع ليس عطل حرارة أبدًا تقريبًا، فعطل الحرارة يصيب كل الأنابيب. ابحث عن تلوث منتج في الذيل، وعن مواد مختلطة أو أكتاف أنابيب تالفة في التغذية، وعن المحطة المحددة التي يتكرر فيها العطل.
هل يمكن لحام أنبوب ألومنيوم على آلة لحام حراري؟ لا. الألومنيوم يُطوى ويُكبس ولا يُلحم. والآلة المضبوطة للحام الحراري أو الفوق صوتي للبلاستيك لن تعطي إغلاقًا موثوقًا للألومنيوم عند أي حرارة.
الآلة تتوقف وتُبلّغ عن غياب الأنبوب وهو موجود. ما العمل؟ نظّف العين الكهربائية وأعد استقامتها أولًا، ثم تأكد من الضغط أثناء الدورة. الاثنان يفسّران معظم التوقفات الكاذبة؛ وإن كانا سليمين فالعطل في توصيل الحساس أو مدخل PLC ويخصّ فنيًا.
كم مدة يُحفظ سجل الأعطال؟ ما يكفي لرؤية نمط. الرمز المنفرد يقول قليلًا؛ أما الرمز نفسه ثلاث مرات في شهر، أو عطل يتبع دائمًا تغيير منتج، فهو ما يحوّل الإزعاج إلى قرار صيانة.
أدلة ذات صلة
- كيف تحدد مواصفات آلة اللحام
- دقة التعبئة: ماذا يعني ±1 جم و±1%
- قائمة الصيانة الدورية
- قطع الغيار وقطع الاهتراء
- اختبار التسرب وقوة اللحام
- اللحام فوق الصوتي مقابل الحراري
اطلب عرض سعر
أرسل العَرَض ورمز العطل وقطر الأنبوب وطوله والإنتاج المستهدف، وسيرشدك مهندسونا إلى الإصلاح عبر دعم الفيديو عن بُعد.
WhatsApp: +86 185 2000 6634 — البريد الإلكتروني: xiexuetao@htkcai.com