القرار يحسمه عدد الأنابيب في الوردية
الاختيار بين تعبئة الأنابيب شبه الأوتوماتيكية والتعبئة الأوتوماتيكية بالكامل يحسمه رقمان: كم أنبوبًا تحتاج في الوردية، وكم منتجًا تبدّل في الأسبوع. تحت حدود 3000 أنبوب في اليوم مع تبديل متكرر للمنتج، تفوز المنصة شبه الأوتوماتيكية عادةً من حيث كلفة الأنبوب الواحد. وفوق ذلك الحد، أو حين يعمل منتج واحد أسابيع متواصلة، تسترد المنصة الأوتوماتيكية ثمنها.
المنصتان تصنعان ذيلًا ملحومًا نظيفًا في نهاية المطاف، والفرق كله في من يغذّي الآلة وبأي إيقاع، وفي كم يكلّفك ذلك على مدى خمس سنوات. لذلك فإن سؤال «أيهما أفضل» سؤال ناقص؛ السؤال الكامل هو: أيهما أرخص عند حجمي وتنوّع منتجاتي.
أين تقع نقطة التعادل فعليًا
البائعون يقتبسون أرقام الإنتاج، والمشتري يجب أن يفكر في كلفة الأنبوب المنجز، لأن هذا هو الرقم الذي يظهر في دفاتره لا في الكتالوج. ثلاثة عوامل تحرّك هذا الرقم، وكلها تُقاس على مصنعك أنت لا على مصنع غيرك:
- العمل لكل أنبوب: الآلة شبه الأوتوماتيكية تحتاج مشغّلًا واحدًا مشغولًا بمعظم زمن الدورة. أما الخط الأوتوماتيكي فيحتاج مشغّلًا واحدًا يشرف، ويستطيع أن يرعى آلتين في الوقت نفسه.
- زمن التبديل: كل تبديل منتج يخصم من وقت الإنتاج. التبديل في المنصة شبه الأوتوماتيكية قصير؛ وفي الأوتوماتيكية يشمل تجهيزات واستدعاء وصفة وفحص أول قطعة.
- نسبة الهدر: التحميل اليدوي ينتج أنابيب محمّلة خطأً أكثر. والتغذية الأوتوماتيكية أكثر ثباتًا، لكن بشرط أن يكون مخزن الأنابيب مضبوطًا على أنبوبك بالذات.
عمليًا، معظم المصانع التي تعمل تحت بضعة آلاف من الأنابيب يوميًا لا تسترد فرق السعر بين المنصتين أبدًا. وفوق عشرة آلاف أنبوب في اليوم، يغطي وفر العمل وحده هذا الفرق خلال سنة أو سنتين، قبل أن يُحتسب أي شيء آخر.
ما تعنيه «شبه أوتوماتيكية» عمليًا
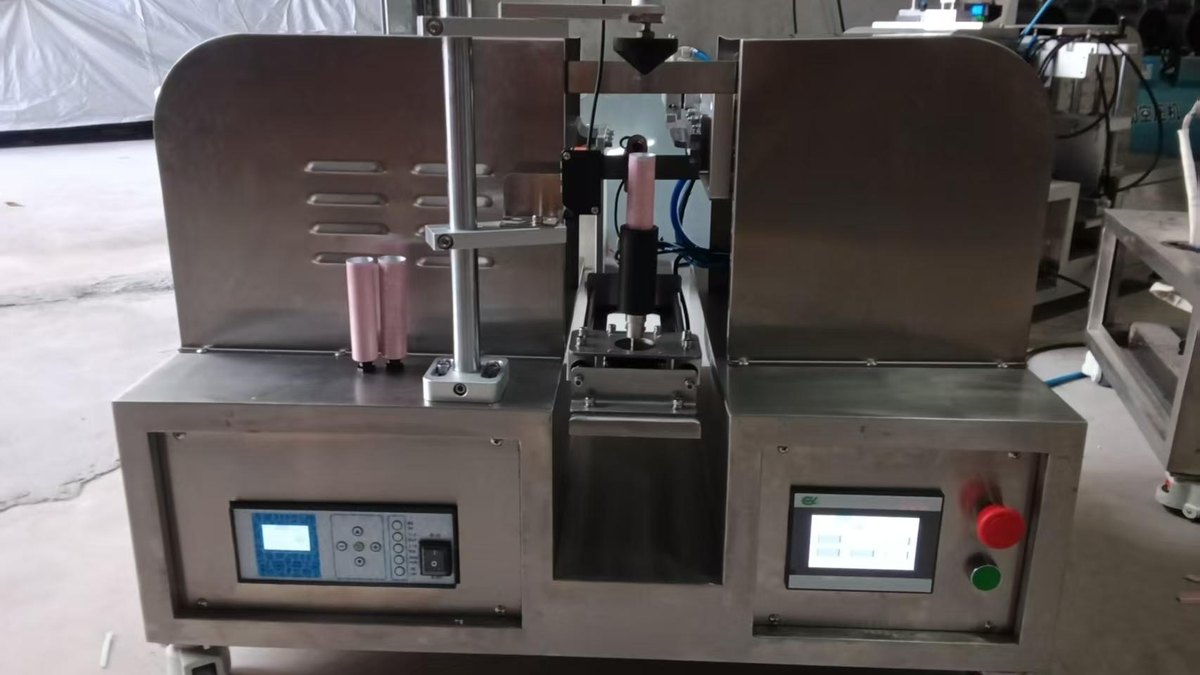
أنبوب واحد في المرة: المشغّل يحمّل، والآلة تلحم وتشذّب وتطبع. المشغّل هو من يضبط إيقاع الدورة، لا الآلة، ومن هنا تأتي كل ميزة في هذه المنصة وكل قيد فيها. فهي لا تعمل أسرع من يد المشغّل، لكنها في المقابل لا تحتاج مخزنًا ولا ضبط توجيه، وتتوقف وتبدأ في اللحظة نفسها.
مقارنة بند ببند
الجدول التالي يجمع الفروق التي تظهر على أرضية المصنع وفي الفاتورة، لا الفروق التي تظهر في الكتالوج. اقرأه بترتيبه، لأن البنود الأخيرة تُنسى عادةً مع أن أثرها يتراكم:
| البند | شبه أوتوماتيكية | أوتوماتيكية بالكامل |
| الإنتاج | نحو 7 – 13 أنبوبًا في الدقيقة، بإيقاع يضبطه المشغّل | نحو 10 – 15 أنبوبًا في الدقيقة وأكثر، بإيقاع تضبطه الآلة |
| تحميل الأنبوب | يدويًا، أنبوبًا في المرة | من مخزن، بتوجيه تلقائي |
| دور المشغّل | يحمّل كل أنبوب، ولا يستطيع مغادرة المحطة | يشرف، ويعيد تعبئة الأنابيب والمنتج |
| تبديل المنتج | قصير: ضبط التجويف والجرعة | أطول: تجهيزات ومخزن ووصفة وفحص أول قطعة |
| أصغر دفعة منطقية | بضع مئات من الأنابيب | بضعة آلاف من الأنابيب في التشغيلة |
| المساحة | بحجم طاولة، نحو 0.5 م² | مسقط خط كامل، عدة أمتار |
| سطح الصيانة | أجزاء متحركة أقل، وتشخيص أبسط | محطات أكثر، وصيانة أكثر، وحاجة إلى فني مدرّب |
| أكثر ما يتعطّل فيه | إجهاد المشغّل والتحميل الخاطئ | انسداد مخزن الأنابيب وانحراف الضبط |
الأرقام نطاقات نموذجية لمنصات المحطة الواحدة؛ اطلب رقمًا مقيسًا على أنبوبك ومنتجك، فهو وحده ما يصحّ التوقيع عليه.
أي منصة تناسب مصنعك
الحالات التالية هي ما يحسم القرار في الواقع، وليس السعر وحده. لاحظ أن كل حالة في العمود الأول تقود إلى منصة بسبب واضح مكتوب في العمود الثالث، لا بسبب تفضيل شخصي:
| الحالة في مصنعك | المنصة | السبب |
| عدة أصناف بدفعات قصيرة: تعبئة لصالح الغير، إنتاج عينات، تشغيل بعلامة خاصة | شبه أوتوماتيكية | تبديل المنتج قصير، والمنصة لا تُجبَر على مخزن مقاس واحد |
| منتج عالي القيمة ومنخفض الحجم | شبه أوتوماتيكية | كلفة العمل لكل أنبوب تصبح هامشًا صغيرًا أمام قيمة التعبئة نفسها |
| بداية نشاط، والرغبة في إنفاق رأس المال على خط منتج ثانٍ | شبه أوتوماتيكية | رأس المال يذهب إلى تنويع الإنتاج، لا إلى أتمتة لا تجد ما يملؤها |
| أقطار أنابيب متنوعة جدًا | شبه أوتوماتيكية | مغذي المخزن سيحتاج إعادة تجهيز دائمة على أي حال |
| الحاجة إلى التشغيل خلال أسابيع لا إلى تشغيل خط كامل | شبه أوتوماتيكية | المنصة تبدأ الإنتاج بسرعة، بلا مرحلة تركيب طويلة |
| منتج أو منتجان يعملان أسابيع متواصلة | أوتوماتيكية | كلفة التبديل تُستهلك وتتوزع على تشغيلة طويلة |
| عميل يطلب وزن تعبئة موثقًا وقابلًا للتكرار | أوتوماتيكية | الجرعات الأوتوماتيكية بوصفة محفوظة أسهل في التدقيق |
| وصلت إلى حدّ تحتاج فيه مشغّلًا ثانيًا لتغذية المحطة | أوتوماتيكية | المشغّل الثاني نفقة دائمة، والمخزن يحلّ محلّه |
| أنبوب بتركيب خاص، مثل الغرفتين، لا يُحمّل يدويًا بسرعة وبثبات | أوتوماتيكية | التغذية الآلية تحفظ التوجيه على السرعة العالية |
| العمل مكلف أو يصعب الاحتفاظ به في موقع التصنيع | أوتوماتيكية | وفر العمل هو ما يبرّر فرق السعر أولًا |
ومن يجد مصنعه في المنصتين معًا فهو في المنطقة الوسطى التي يتناولها القسم التالي.
الحساب الذي ينساه المشترون
آلتان شبه أوتوماتيكيتان أقل ثمنًا من خط أوتوماتيكي واحد، لكنهما تحتاجان مشغّلين اثنين، والمشغّلان نفقة دائمة بينما الآلات نفقة لمرة واحدة. احسب فاتورة العمل لخمس سنوات في الخيارين قبل أن تقارن العرضين، لأن المقارنة التي تتوقف عند سعر الآلة تقلب النتيجة لصالح الخيار الأغلى على المدى.
وتُضاف إلى هذا الحساب ملاحظة تُغيّر النتيجة في كثير من الأسواق: في أسواق الأجور المنخفضة، يصمد الجواب شبه الأوتوماتيكي أطول بكثير مما يتوقع البائعون، لأن فرق السعر يبقى كبيرًا بينما تبقى كلفة المشغّل صغيرة.
الحل الوسط الذي ينتهي إليه معظم المصانع النامية
بين الطرفين تقع التكوينة التي ينتهي إليها أكثر المصانع النامية فعلًا: منصة تعبئة ولحام شبه أوتوماتيكية مع وحدة ثانية مطابقة لها، يشغّلهما مشغّل واحد يحمّل الأولى ثم الثانية بالتتابع. تعطيك هذه التكوينة احتياطًا حقيقيًا، إذ لا يتوقف الإنتاج لأن آلة واحدة تعطّلت، وتنمو بخطوات تستطيع تحمّل كلفتها، ويبقى التبديل قصيرًا لأن كل آلة تحتفظ بمنتج مختلف عن الأخرى.
الثمن هو المساحة، وكونك ما زلت تدفع عن العمل لكل أنبوب. وإذا تجاوز حجمك نحو عشرة آلاف أنبوب في اليوم، تتوقف هذه التكوينة عن كونها منطقية، ويصبح الجواب الصحيح خطًا أوتوماتيكيًا بمغذي مخزن.
ما لا يغيّره مستوى الأتمتة
المنصة الأوتوماتيكية لا تصنع لحامًا من نوع آخر: ذيل الأنبوب الملحوم يخرج بالشكل نفسه من المنصتين. ما تشتريه بالأتمتة هو ثبات هذا اللحام على مدى تشغيلة طويلة، بلا تدخل المشغّل في كل أنبوب، لا وصفة لحام مختلفة.
والأمر نفسه في الوزن: دقة التعبئة تأتي من نظام الجرعات، لا من كون الأنبوب يُحمّل بيد أو بمخزن، ومكبس سيرفو على إطار شبه أوتوماتيكي قد يضبط تفاوتًا أضيق من مكبس هوائي على خط أوتوماتيكي. فالسؤال الصحيح للمورّد ليس «ما مستوى الأتمتة عندك»، بل «ما مبدأ الجرعات، وما التفاوت المقيس على منتجي».
ما تسأله أي مورّد
الأسئلة الخمسة التالية صالحة للمنصتين، وتفصل العرض الجدي عن النشرة الدعائية. اطلب الأجوبة كتابةً:
| 01 · الإنتاج المقيس | ما الإنتاج المقيس على أنبوب مثل أنبوبي، لا رقم الكتالوج؟ |
| 02 · زمن التبديل الحقيقي | كم يستغرق تبديل المنتج فعليًا، من آخر أنبوب سليم للمنتج الأول إلى أول أنبوب سليم للمنتج الثاني؟ |
| 03 · هدر البداية | ما نسبة الهدر في أول مئة أنبوب بعد التبديل؟ |
| 04 · قطع الاهتراء | أي القطع تحتاج استبدالًا، وكم مرة، وبكم؟ |
| 05 · الاختبار قبل الطلب | هل يمكن تشغيل أنبوبي ومنتجي قبل الطلب، وإرسال فيديو بالنتيجة مع المعاملات المستخدمة؟ |
أسئلة المشترين قبل الطلب
هل يمكن ترقية المنصة شبه الأوتوماتيكية إلى أوتوماتيكية لاحقًا؟
نادرًا، وبطريقة تُبرّر كلفتها ماليًا. فالإطار والمحرك وبنية التحكم تختلف، ومغذي المخزن يحتاج نظام ضبط مبنيًا حوله من الأساس. تعامل مع المنصتين كعمليتي شراء منفصلتين لا كمسار نمو، إلا إذا قدّم المورّد صراحةً طقم ترقية مصنعيًا.
هل الأوتوماتيكية أدق دائمًا؟
لا. دقة التعبئة تأتي من نظام الجرعات، لا من كون شخص أو آلة يحمّل الأنبوب. مكبس سيرفو على إطار شبه أوتوماتيكي قد يحقق تفاوتًا أضيق من مكبس هوائي على خط أوتوماتيكي. اسأل عن مبدأ الجرعات، لا عن مستوى الأتمتة.
كم مشغّلًا يحتاج الخط الأوتوماتيكي؟
واحد للإشراف وإعادة التعبئة في معظم خطوط الأنابيب، ويُضاف إليه من ينقل المنتج والأنابيب. والذي يتغيّر ليس عدد الأفراد بقدر ما يتغيّر عملهم: يتوقفون عن التحميل ويبدأون بالفحص.
وماذا لو كان المشغّل يخطئ في تحميل أنبوب معيّن؟
هذه عادةً مشكلة تجهيزات لا مشكلة مشغّل. التجويف الذي يسمح للأنبوب بأن يستقر في الاتجاه الخاطئ سينتج تحميلًا خاطئًا عند أي سرعة. اطلب من المورّد أن يعرض عليك خاصية منع التحميل الخاطئ في التجويف، واختبرها بأنبوب مقلوب عن قصد.
أدلة ذات صلة
- منصة TY-001: محطة واحدة، 7 – 13 أنبوبًا في الدقيقة
- الخط الأوتوماتيكي بمغذي مخزن وملقمين سيرفو
- كيف تحدد مواصفات الآلة بخمسة أرقام قبل طلب العرض
- أي آلة تعبئة تناسب معجون الأسنان أو التجميل أو الأدوية
- اختيار السرعة: كيف تربط الإنتاج بحجمك الحقيقي
- ما الذي يحدد سعر آلة تعبئة الأنابيب فعلًا
اطلب عرض سعر
أخبرنا بحجمك اليومي، وقطر الأنبوب وطوله، وعدد المنتجات التي تبدّل بينها في الأسبوع، وسنقول لك أي منصة تناسب هذا المزيج ولماذا. نرحّب بتشغيل عينة من أنبوبك قبل القرار.
راسلنا على واتساب: +86 185 2000 6634 أو بالبريد xiexuetao@htkcai.com، ونرد بالطراز والتجهيزات وزمن التجهيز في المراسلة نفسها.