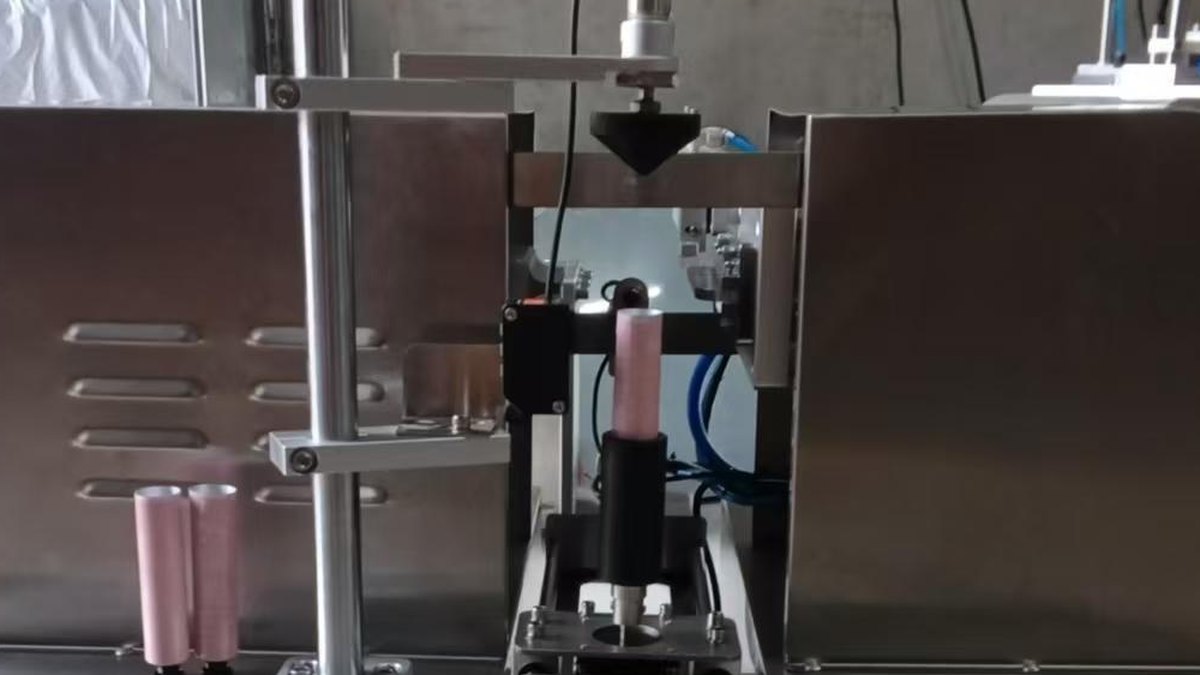
عمليتان لإغلاق ذيل الأنبوب لا تُستبدل إحداهما بالأخرى
آلة لحام الأنابيب تُغلق ذيل الأنبوب بإحدى عمليتين مختلفتين فيزيائيًا: اللحام بالموجات فوق الصوتية أو اللحام الحراري. تبدوان متشابهتين في المصنع، لكنهما غير قابلتين للتبادل: كل عملية تعمل على مادة أنبوب مختلفة، واختيار العملية الخاطئة يعني ذيلًا يتسرّب أو طباعة محترقة أو آلة لا تُغلق الأنبوب.
القرار يبدأ من ثلاثة أسئلة: مادة الأنبوب، وسماكة جداره، وموضع الطباعة من خط اللحام.
ثلاثة مسارات: اللحام الحراري والموجات فوق الصوتية وطي الألومنيوم
اللحام الحراري يضغط فكًّا ساخنًا على الجدار حتى ينصهر البلاستيك ويلتحم، ثم يثبّته تحت الضغط حتى يبرد، وهو القياسي في الأنابيب البلاستيكية (PE) وكثير من المغلفة والمركبة. اللحام بالموجات فوق الصوتية يستخدم اهتزازًا عالي التردد، 20 كيلوهرتز عادة، لتوليد حرارة احتكاك داخل المادة نفسها، فيلتحم الأنبوب دون أي عنصر ساخن خارجي، ويعمل أيضًا على البلاستيكية والمغلفة.
العملية الثالثة، الطي والكبس، للألمنيوم المعدني: يُسخَّن الذيل ويُطوى مرتين أو ثلاثًا ثم يُكبس مسطحًا. هذا ليس لحامًا، وآلة الطي لا تلحم كما أن آلة اللحام لا تطوي.
من أين تأتي الحرارة — ولماذا يحدد ذلك كل شيء
الفرق كله يعود إلى سؤال واحد: هل تُطبَّق الحرارة من الخارج أم تتولّد داخل المادة؟
الفك الساخن يضيف الطاقة من الخارج، فالحرارة يجب أن تعبر جدار الأنبوب حتى تصل إلى طبقة اللحام الداخلية. وهذا يستغرق وقتًا، ويسخّن أيضًا كل ما بينهما، بما فيه السطح المطبوع. أما رأس الموجات فوق الصوتية فيقود الاهتزاز إلى المادة، فيحوّله الاحتكاك بين طبقات البوليمر عند الوصلة إلى حرارة في الموضع الذي يجب أن تتشكل فيه بالضبط.
وهذه الآلية وحدها تفسّر ثلاث نتائج عملية: لماذا لا يحتاج الموجات إلى إحماء، ولماذا يحترم الطباعة أكثر، ولماذا هو أكثر حساسية للطبقة الداخلية للأنبوب.
| الجانب | اللحام الحراري | اللحام بالموجات فوق الصوتية |
|---|---|---|
| الإحماء | يحتاج وقتًا ليصل الفك إلى حرارته | جاهز فورًا |
| مسار الحرارة | من الخارج إلى الداخل عبر الجدار | داخل الوصلة نفسها |
| الأثر على الطباعة | خطر الاحتراق في الأغشية الرقيقة أو الحساسة | منخفض، والطباعة تبقى واضحة |
| مظهر الإغلاق | أثر فك ظاهر ومنطقة لحام أوسع | ذيل ناعم وضيق بمستوى تجميلي |
| أهم قطعة تستهلك | السخان والمزدوج الحراري وطلاء الفك | رأس الموجات والسندان |
| قيد المادة | طبقة لحام لدائنية حرارية | كذلك لدائنية، مع صلابة كافية في الذيل |
متى يكون اللحام بالموجات فوق الصوتية هو الخيار
اللحام بالموجات فوق الصوتية نظيف وسريع وموفّر للطاقة. الحرارة تتولّد داخل المادة، فلا إحماء طويل ويقلّ خطر احتراق السطح المطبوع، ويخرج الذيل ناعمًا بمستوى تجميلي يهم في الكريمات والهلامات ومعجون الأسنان. وهو الخيار الصحيح للحام ثابت وجاذب على أنابيب بلاستيكية أو مغلفة بإنتاج متوسط إلى مرتفع.
وهو أيضًا الجواب العملي حين تقترب الطباعة من الذيل: مع الفك الساخن يصبح أي تصميم قريب من منطقة اللحام خطر احتراق دائم ويستوجب إعادة رسم التصميم. مع الموجات فوق الصوتية يتراجع هذا القيد كثيرًا.
متى يبقى اللحام الحراري أنسب
يناسب جدران الأنابيب البلاستيكية الأسمك وبعض تراكيب الأغشية المغلفة حيث يعطي الفك الساخن وصلة موثوقة. وهو غالبًا المحطة الأبسط والأقل تكلفة، مقابل زمن إحماء والحاجة إلى تحكم دقيق في الحرارة لتجنّب احتراق الطباعة على الأغشية الرقيقة أو الحساسة للحرارة.
والحرارة تتحمّل أيضًا تفاوت الجدار. إذا تغيّر مورّد الأنبوب وتبدّلت السماكة أو تركيبة الطبقة الداخلية قليلًا، فالفك الساخن مع زمن تثبيت قابل للضبط يُعاد ضبطه عادةً أسهل من مجموعة الموجات فوق الصوتية.
أي طراز من HTKC يقابل كل عملية
لكل عملية طرازها: TY-001 شبه الأوتوماتيكية وTY-006 الأوتوماتيكية للموجات فوق الصوتية، وHT220 للحام الحراري على الأنابيب اللينة، وAT300-A لطي الألومنيوم وكبسه.
| الطراز | العملية | المدى الأساسي |
|---|---|---|
| TY-001 | فوق صوتي، شبه أوتوماتيكية | 7 – 13 أنبوبًا/دقيقة، قطر 15 – 50 مم، طول 50 – 260 مم |
| TY-006 | فوق صوتي، أوتوماتيكية | دوّار من 10 محطات |
| HT220 | حراري، أوتوماتيكية | 20 – 50 أنبوبًا/دقيقة، 16 – 50 مم، 12 محطة |
| AT300-A | طي وكبس | أنابيب ألومنيوم ومعدنية |
جدول قرار سريع
ابدأ من عمود المادة: في الصفين الأول والثاني لديك عمليتان وثلاثة طرازات، وفي الثالث لا خيار لحام من الأصل.
| مادة الأنبوب | العملية | الطراز |
|---|---|---|
| بلاستيك (PE) | حراري أو فوق صوتي | TY-001 / TY-006 / HT220 |
| مغلف / مركب | حراري أو فوق صوتي | TY-001 / TY-006 / HT220 |
| ألومنيوم (معدن) | طي وكبس | AT300-A |
وإن لم تكن متأكدًا، فحدّد خمسة أرقام يطلبها المصنع قبل طلب السعر، وهي مشروحة في كيف تحدد مواصفات آلة اللحام.
ما تكلفته كل عملية على مدى سنة
المقارنة المعتادة هي سعر الشراء. والمفيدة هي تكلفة إبقاء كل محطة تعمل، لأن العمليتين تستهلكان أشياء مختلفة:
| البند | اللحام الحراري | اللحام بالموجات |
|---|---|---|
| الطاقة أثناء التشغيل | سحب مستمر لإبقاء الفك ساخنًا حتى في التوقف | يسحب أساسًا عند اللحام الفعلي |
| قطع الاهتراء | السخان والمزدوج الحراري وطلاء الفك | رأس الموجات وسندان |
| التالف | احتراق أو لحام عريض زائد في الأغشية الرقيقة | لحام ناقص إذا خرجت المجموعة عن الضبط |
| مهارة المشغّل | ضبط الحرارة وزمن التثبيت، يُتعلَّم في وردية | ضبط الرأس والسعة، يحتاج فنيًا مدرّبًا |
النمط الذي يستحق المراقبة هو زمن التوقف. خط اللحام الحراري الذي ينتظر بين الدفعات يبقي فكيه ساخنين، أما مجموعة الموجات فلا. عند الاستخدام العالي يضيق الفارق، وعند الاستخدام المنخفض يتسع. والهيكل الكامل للتكاليف في ما الذي يحدد تكلفة آلة تعبئة الأنابيب.
كيف تعرف أن اللحام جيد فعلًا
أيًّا كانت العملية، قيمة اللحام بما يمكن قياسه. وثلاث فحوص تغطي معظم المخاطر:
- البصري: يجب أن يكون خط اللحام متصلًا بلا قناة ولا فقاعة ولا شريط غير ملتحم. اللحام الذي يبدو سليمًا وفيه قناة رقيقة يتسرّب ببطء لا فورًا.
- الضغط أو التسرب: اضغط عينة من كل دفعة أو ضعها تحت ضغط وراقب ظهور المنتج عند الذيل.
- الشد أو الانفجار: اسحب الذيل أو اضغط حتى الفشل، وتحقّق من أن الفشل يحدث في الغشاء لا على طول اللحام.
والإجراء الكامل مشروح في اختبار جودة اللحام والتسرّب. وإذا كان العطل يحدث في الإنتاج بالفعل، فاتبع ترتيب حل مشاكل آلة لحام الأنابيب بدل تعديل الإعدادات عشوائيًا.
الألمنيوم ليس خيارًا ثالثًا بل عملية أخرى
سوء فهم مكلف: أنابيب الألمنيوم لا تُغلق بأي من عمليتي اللحام. يُسخَّن الذيل ويُطوى مرتين أو ثلاثًا ويُكبس مسطحًا. لا تتشكل وصلة لحام، فلا توجد طبقة تُصهر.
وهذا يهم في مرحلة الشراء: إذا كان تصميم علامتك يستدعي الألمنيوم، فلن تؤدي آلة الموجات أو الحرارة المهمة مهما ضُبطت. والمقارنة الكاملة للمواد في الأنبوب البلاستيكي أم المغلف أم الألمنيوم، وما تفعله آلة الطي في ما تفعله آلة طي أنابيب الألمنيوم ولماذا لا تلحم.
أسئلة متكررة
هل تستطيع آلة واحدة اللحام بالموجات والحرارة معًا؟
عمليًا لا. المحطة تُبنى حول عملية واحدة: رأس وسندان، أو فك ساخن. بعض المنصات تُعاد تهيئتها في المصنع، لكنه قرار آلة لا إعداد يتغيّر لكل دفعة.
أيهما أسرع؟
السرعة تأتي من المنصة لا من الطريقة. دوّار الموجات من 10 محطات ودوّار الحرارة من 12 محطة يعملان بدورة مستمرة، وعدد المحطات ومقاس الأنبوب يحددان الإيقاع. قارن آلات بنفس عدد المحطات.
لماذا يبدو لحام الموجات سليمًا ومع ذلك يتسرّب؟
غالبًا لحام ناقص: الرأس خارج الضبط، أو السعة منخفضة، أو الذيل أصلب من الطاقة المطبقة. الفحص البصري لا يكشفه، بل اختبار التسرب أو الشد.
هل تؤذي الموجات المنتج داخل الأنبوب؟
الحرارة محصورة في منطقة اللحام، فلا يسخن المنتج كما يحدث مع الفك الساخن. وهذا أحد أسباب تفضيله للكريمات والهلامات الحساسة للحرارة.
وماذا لو غيّرت مورّد الأنبوب لاحقًا؟
افحص أولًا طبقة اللحام الداخلية. كلتا العمليتين تحتاج طبقة لدائنية حرارية، وتغيير يمسّها قد يُبطل ضبطًا كان يعمل منذ سنوات.
أدلة ذات صلة
- الأنبوب البلاستيكي أم المغلف أم الألمنيوم
- ما تفعله آلة طي أنابيب الألمنيوم ولماذا لا تلحم
- الأرقام الخمسة قبل طلب عرض سعر للحام
- اختبار جودة اللحام والتسرّب
- الدليل الشامل لآلات تعبئة الأنابيب ولحامها
- كيف تختار سرعة الآلة بحسب إنتاجك اليومي
- خط تعبئة الأنابيب الكامل
اطلب عرض سعر
أرسل مادة الأنبوب وقطره وطوله والإنتاج المستهدف، وسنوصي بالعملية والطراز المناسبين، بعرض سعر من المصنع.
WhatsApp: +86 185 2000 6634 أو البريد الإلكتروني xiexuetao@htkcai.com.