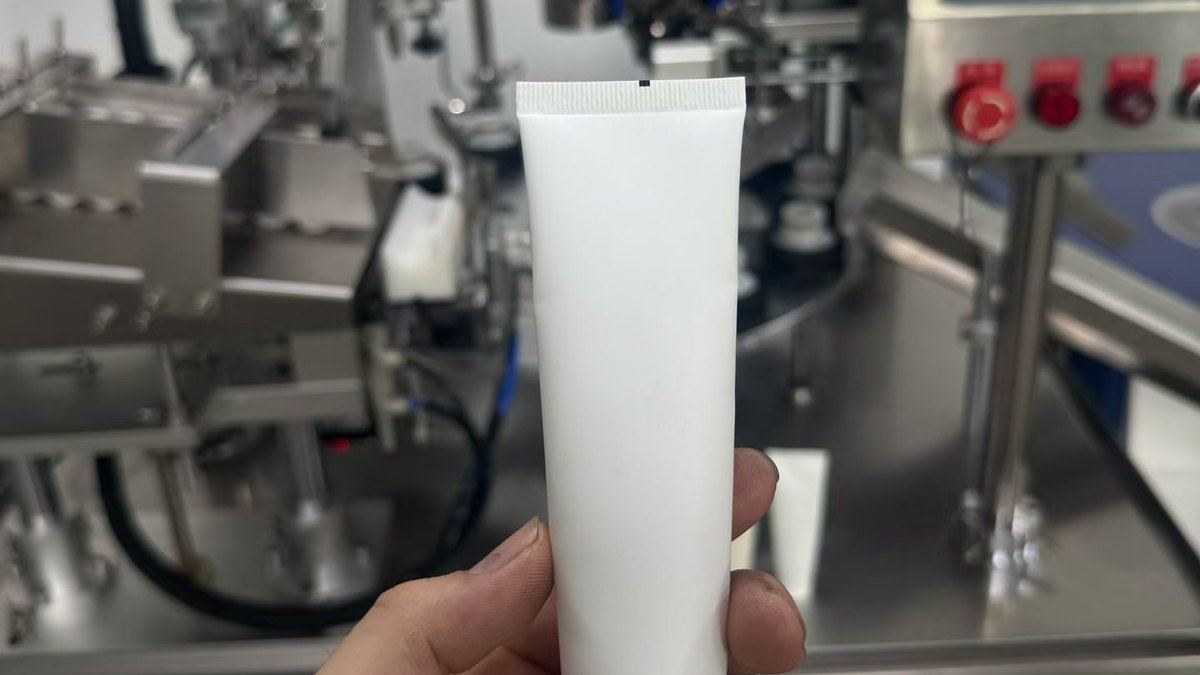
ما آلة طي أنابيب الألمنيوم، وما الذي تغلقه بالضبط
آلة طي أنابيب الألمنيوم تُغلق الذيل المفتوح لأنبوب معدني أو مغلف: يُسخَّن الذيل، ثم يُطوى مرتين أو ثلاثًا، ثم تُكبس الطية مستويةً تحت الضغط. والمحطة نفسها تُباع باسم آلة كبس الأنابيب، وآلة إغلاق الذيل، وفي الكتالوجات الصينية تُسمّى «آلة ثني ذيل أنبوب الألمنيوم» — العملية واحدة، والاسم وحده هو ما يتغير.
والنتيجة ليست لحامًا حراريًا بالمعنى المألوف، بل إغلاق ميكانيكي تسنده طبقة لاصقة تُنشَّط بالحرارة. هذا التمييز هو مفتاح كل ما يأتي في هذه الصفحة، لأنه هو ما يحدد أي أنبوب تستطيع الآلة إغلاقه وأي أنبوب ترفضه.
لماذا للآلة الواحدة أربعة أسماء
ابحث عن هذه المعدات وستجدها تُباع كآلة طي أنابيب، وآلة كبس أنابيب، وآلة لحام أنابيب ألمنيوم، وآلة إغلاق ذيل. وكل هذه الأسماء تصف المحطة نفسها في خط تعبئة الأنابيب.
والالتباس مصدره أن كلمة «اللحام» تغطي عمليتين فيزيائيتين مختلفتين تمامًا، وواحدة فقط منهما هي الطي فعلًا. فالبائع الذي يكتب «لحام» قد يقصد رأسًا فوق صوتي يذيب البلاستيك، وقد يقصد فكًّا يطوي المعدن ويكبسه.
والمهم للمشتري ليس الكلمة المنقوشة على لوحة الطراز، بل العملية التي يحتاجها أنبوبه، لأن الآلة التي تطوي لا تلحم، والتي تلحم لا تطوي. ومن يخطئ في هذا الاختيار ينتهي إلى أحد أمرين: أنبوب يسرب، أو طباعة تحترق.
ووفي محطة TY-001 يتم اللحام برأس فوق صوتي. أما آلة الطي فتؤدي الحركة نفسها بطقم فكوك: يُقبض الأنبوب، ويُضغط الذيل، وتتشكل الطية في شوط واحد.
ما الذي يفعله الطي فعليًا
تعمل آلة الطي على الأنابيب التي يكون ذيلها مطليًا بورنيش قابل للحام الحراري. والتسلسل أربع خطوات متتابعة:
| 01 · الضبط على العلامة | يُقدَّم الأنبوب إلى المحطة وتُقرأ علامة ضبط الطباعة، فتقع الطية مستقيمة بالنسبة للتصميم لا مائلة عليه. |
| 02 · التسخين | يُسخَّن الذيل فيلين الورنيش، بينما يبقى المعدن كما هو ولا ينصهر. |
| 03 · الطي | تقلب شفرة الطي الذيل، عادةً في مرحلتين أو ثلاث، كل واحدة أضيق من التي قبلها. |
| 04 · الكبس | تُكبس الحافة المطوية بفك مسنّن أو أملس، فيلتحم طبقتي الورنيش ويبقى الذيل المضلّع المميز. |
والنتيجة إغلاق ميكانيكي تسنده طبقة لاصقة تُنشَّط بالحرارة. وهو قوي، ورخيص لكل أنبوب، والطريقة الوحيدة التي تعمل على جسم أنبوب معدني خالص، لأنه لا توجد في جداره أي مادة حرارية يمكن للحام بالموجات فوق الصوتية أن يذيبها.
والذيل المضلّع الذي تراه على أنابيب معجون الأسنان المعدنية والأنابيب الدوائية ليس زخرفة. التضليع أثر الكبس نفسه، وهو ما يجعله مؤشرًا بصريًا على أن الطية تشكلت تحت ضغط كافٍ لا تحت ضغط ناقص.
القاعدة التي تحسم كل شيء
إذا كان جدار الأنبوب يحتوي طبقة حرارية لينة — بولي إيثيلين أو بولي بروبيلين أو مغلف حاجز بلاستيكي — فيمكن إغلاقه باللحام بالموجات فوق الصوتية. وإذا كان الجدار معدنيًا بطبقة ورنيش فقط، فلا بد من الطي.
ومعظم المشترين لا يعرفون أي نوع من الأنابيب بين أيديهم حتى يرسلوا عينة. ولهذا فإن أول سؤال في المحادثة الفنية ليس السعر ولا الإنتاج، بل بنية جدار الأنبوب: هل فيه بوليمر حراري يلتحم، أم معدن عارٍ لا يلتحم منه شيء.
والخطأ الشائع هو شراء آلة على أساس اسم العملية الذي اعتاده المشتري في بلده، لا على أساس العينة التي بين يديه. والنتيجة آلة سليمة تمامًا لا تصلح للأنبوب الذي وصلها.
الطي مقابل اللحام بالموجات فوق الصوتية
هاتان هما الطريقتان اللتان يعتمد عليهما الخط الحديث في إغلاق ذيل الأنبوب. ولا واحدة منهما أفضل من الأخرى في المطلق؛ كل منهما تخدم بنية أنبوب مختلفة، والمقارنة تبدأ من العينة لا من السعر.
| المقارنة | الطي والكبس | اللحام فوق الصوتي |
| كيف يلتحم | ورنيش يلين بالحرارة، ثم يُطوى ويُكبس | اهتزاز عالي التردد يذيب الطبقات الحرارية ويلحمها |
| الأنبوب المناسب | ألمنيوم خالص، وأنابيب مغلفة ذات قلب معدني | أنابيب بلاستيكية (PE، PP) ومغلفات حاجز بلاستيكية |
| شكل الذيل | مضلّع، مطوي مستوٍ، بعمق عدة ملليمترات | خط لحام مستوٍ مع حافة مشذّبة |
| المستهلكات | لا شيء، لكن الورنيش على الأنبوب هو كل شيء | لا شيء؛ اللحام داخل المادة نفسها |
| نمط العطل الأساسي | ورنيش رقيق جدًا، أو طية غير محاذية للطباعة | تلوث في منطقة اللحام، أو تردد غير مناسب لسماكة الجدار |
| خطر الطباعة | الحرارة محصورة في الذيل، والتصميم في أمان | الحرارة محصورة أيضًا، لكن رأسًا سيئ الضبط يحرق الطباعة |
وكلتا الطريقتين تحتاج إلى ضبط بالعلامة اللونية، ولا واحدة منهما تتحمل أنبوبًا محمَّلًا في الاتجاه المعاكس.
أي أنابيب يمكن طيّها
التقسيم التالي ليس نظريًا، بل هو ما يحدد سلفًا ما إذا كانت الآلة ستشغّل أنبوبك أصلًا:
| أنابيب ألمنيوم خالصة | الطي هو الخيار الوحيد، لأنه لا يوجد بوليمر في الجدار يمكن أن يلتحم. وهي الحالة الكلاسيكية في معجون الأسنان والمراهم. |
| مغلف حاجز ألمنيوم (ABL) | قلب رقاقة معدنية بطبقتين بلاستيكيتين داخلية وخارجية. يمكن طيّه أو لحامه بالموجات فوق الصوتية بحسب مواصفة الورنيش، والأفضل أن تسأل مورّد الأنابيب عن توصيته. |
| مغلف حاجز بلاستيكي (PBL) | بلاستيكي بالكامل، ويُلحم عادةً بدل طيّه. |
| أنابيب بلاستيكية مقذوفة (PE، PP) | تُلحم. وطي أنبوب بلاستيكي ينتج ذيلًا ضعيفًا مرنًا لا يثبت. |
ولاحظ أن السطر الثاني هو الأكثر إثارة للالتباس: قلبه معدني وسطحاه بلاستيكيان، فيبدو معدنيًا لكنه يتصرف كأنبوب مركّب.
موقع محطة الطي في خط التعبئة
على منصة دوّارة تحمل كل محطة أنبوبًا واحدًا: التعبئة واللحام والتشذيب وطباعة الكود تجري بينما تدور الطاولة من محطة إلى محطة. ويمكن تركيب محطة طي في التسلسل نفسه.
ومعنى ذلك أن السؤال العملي عند تجهيز الخط لا يقتصر على نوع الآلة، بل يمتد إلى موضع محطة إغلاق الذيل في التسلسل، وما إذا كانت المنصة الدوّارة التي تفكر فيها تحتمل إضافة المحطة أم لا.
متى تكون آلة الطي هي الشراء الصحيح
تميل محطة الطي إلى أن تكون الجواب الصحيح في أربع حالات:
- مورّد الأنابيب يشحن ألمنيوم خالصًا، وهو ما يبقى القاعدة في المراهم الدوائية وكثير من منتجات العناية الفموية.
- تشغّل دفعات صغيرة لا يبرر حجمها التكلفة الإضافية لكل أنبوب في بنية أنبوب متخصصة.
- تريد محطة ميكانيكية بسيطة بلا ضبط تردد ولا مولد موجات فوق صوتية تحتاج إلى صيانة.
- تصميمك قريب من الذيل ولا يمكنك تحمّل أي منطقة متأثرة بالحرارة على الطباعة.
وإذا لم تنطبق واحدة من هذه الحالات، فالأرجح أنك تحتاج لحامًا بالموجات فوق الصوتية، والقول بذلك صراحةً أوفر لك من شراء آلة لا تناسب أنبوبك.
ما يجب فحصه قبل الشراء
ستة أمور تحسم ما إذا كانت آلة الطي ستشغّل أنبوبك فعلًا، وكلها أمور يجب أن يؤكدها المورد كتابةً لا بالنظر إلى الآلة:
| مواصفة ورنيش الذيل | ليست كل أنابيب الألمنيوم مطلية بورنيش صالح للطي. الأنبوب المصنوع للحام قد لا يحمل أي طلاء قابل للطي. |
| نطاق القطر والطول | القوالب مرتبطة بالقطر؛ فالآلة التي تغطي 15 – 50 مم تحتاج طقم فكوك مختلفًا عند كل طرف من هذا النطاق. |
| عمق الطية ونمط التضليع | بعض الأسواق تتوقع نمط تضليع محددًا على الذيل. اطلب عينة من الطية النهائية، لا صورة لها. |
| تفاوت الضبط | إذا كان على الطية أن تصطف مع الطباعة داخل ملليمتر، فالمحطة تحتاج حساس علامة لونية لا مصدًّا ميكانيكيًا. |
| الإنتاج مقابل التحميل | الآلة شبه الأوتوماتيكية يسيرها المشغّل لا الآلة، ولهذا تكون الأرقام المنشورة نطاقًا في العادة. |
| المرافق | ضغط الهواء والتغذية الكهربائية نادرًا ما يكونان مشكلة، لكن أكّد الجهد قبل بناء الآلة لا بعد وصولها. |
وأسرع طريقة لحسم الستة معًا هي إرسال دفعة صغيرة من أنابيبك إلى المورد وطلب فيديو للطية النهائية مع المعاملات المستخدمة. وأي مصنّع لا يستطيع تقديم ذلك فهو يخمّن، والتخمين يظهر على شكل دفعة معيبة.
الإنتاج: لماذا يُعرض الرقم كنطاق
محطات الطي شبه الأوتوماتيكية تعمل في حدود سبعة إلى ثلاثة عشر أنبوبًا في الدقيقة، بإيقاع يحدده المشغّل لا الآلة، أي بسرعة تحميله. والخطوط الأوتوماتيكية بالكامل، التي تحتوي مخزن أنابيب، تعمل بأعلى من ذلك.
وأي رقم واحد يُعرض بلا نطاق ينبغي التعامل معه كتسويق لا كهندسة. فالمحطة شبه الأوتوماتيكية تقف عند سرعة يد المشغّل، ومن يعرض رقمًا واحدًا إما أنه يقيس آلة أخرى، أو يقيس أفضل دقيقة في اليوم.
والسؤال المفيد ليس «كم أنبوبًا في الدقيقة؟» بل «كم أنبوبًا في الساعة ينتجه مشغّلي على أنابيبي؟». وهذا السؤال لا يجيب عنه كتالوج، بل تجربة على عينتك.
جودة الطية: ما يفلت من الفحص البصري
هل تؤثر الطية في عمر الصلاحية؟ نعم، وهذا هو السؤال الذي ينساه معظم المشترين. الإغلاق يعتمد على التحام طبقتي الورنيش تحت الكبس، والطية الباردة، أو الفك المتآكل، أو ورنيش تقادم في المخزن، كلها تعطي إغلاقًا ينجح في الفحص البصري ويفشل في اختبار التفريغ بعد ثلاثة أشهر.
ولهذا اطلب اختبار سلامة الإغلاق على الأنبوب النهائي، لا صورة له. الصورة تُظهر الشكل الخارجي، والاختبار يُظهر ما إذا كانت الطبقتان التحمتا فعلًا تحت الكبس.
أسئلة يطرحها المشترون قبل الطلب
هل آلة طي الأنابيب هي نفس آلة لحام الأنابيب؟
في لغة البيع اليومية، غالبًا نعم؛ لكن بالمعنى الدقيق، الطي طريقة من طرق الإغلاق، واللحام بالموجات فوق الصوتية طريقة أخرى. فإن كان أنبوبك بلاستيكيًا فأنت تريد اللحام، وإن كان ألمنيومًا فأنت تريد الطي. اسأل عن العملية التي تستخدمها الآلة قبل مقارنة الأسعار، لأن الاثنتين غير قابلتين للتبادل.
هل يمكن لآلة واحدة أن تطوي وتلحم بالموجات فوق الصوتية؟
ليس في المحطة نفسها. يمكن للخط أن يحمل المحطتين معًا، لكنهما رأسان منفصلان للحام، بقوالب منفصلة. وإذا قال لك بائع إن رأسًا واحدًا يطوي ويلحم، فاطلب فيديو للعمليتين على الأنبوب نفسه.
ما الإنتاج الذي ينبغي أن أتوقعه؟
من سبعة إلى ثلاثة عشر أنبوبًا في الدقيقة للمحطة شبه الأوتوماتيكية، بإيقاع التحميل اليدوي. والخطوط الأوتوماتيكية بمخزن أنابيب أعلى من ذلك. وأي رقم واحد بلا نطاق يُعامل كتسويق لا كهندسة.
أدلة ذات صلة
- آلة اللحام بالموجات فوق الصوتية TY-001: المواصفات الكاملة
- اللحام بالموجات فوق الصوتية أم الحراري: أيهما يناسب منتجك
- أنبوب بلاستيكي أم مغلف أم ألمنيوم: كيف تختار المادة
- كيف تحدد مواصفات آلة اللحام في خمسة أرقام
- كيف تفحص جودة اللحام: اختبار التسرب وقوة الوصلة
اطلب عرض سعر
أخبرنا بقطر الأنبوب وطوله والإنتاج المطلوب، وأرسل مخطط الأنبوب أو عينة منه، وسنشغّلها ونقول لك أي عملية يحتاجها أنبوبك، وأي قوالب تصلح له، وما الذي يترتب على ذلك قبل أن تلتزم بأي شيء.
واتساب: +86 185 2000 6634 — البريد الإلكتروني: xiexuetao@htkcai.com.