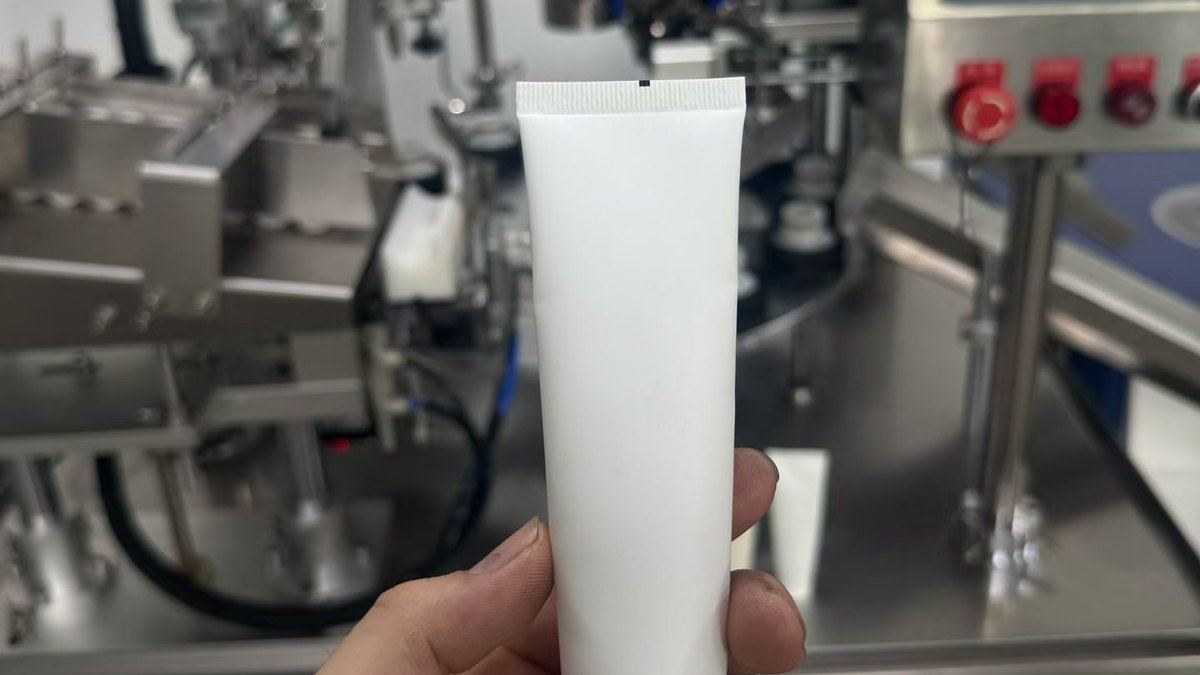
Шов решает, доедет ли продукт до полки
Машина наполнения туб хороша ровно настолько, насколько хорош её шов. Слабый шов — это продукт, текущий внутри коробки, загрязнение на сгибе и жалобы покупателей: всё это стоит дороже самой машины.
Как формируется шов: три метода
| Пластик и ламинат | Тепловая сварка: губки прижимают и сплавляют конец тубы при заданной температуре и выдержке |
| Алюминий | Загибка: конец складывают несколько раз — обычно двойной или тройной сгиб — и обжимают |
| Ультразвук | Высокочастотные колебания соединяют материал без открытого пламени и сильного нагрева |
Алюминий нельзя сварить теплом: машины для него строят вокруг механизма загибки, а не нагреваемой губки. Это часто упускают, полагая, что все тубы закрываются одинаково.
Ультразвук даёт чистый стабильный шов и работает даже там, где в зоне шва остаётся продукт.
Проверка первая: визуальный осмотр шва
Шов должен быть ровным, симметричным и полным по всей ширине конца тубы. Смотреть нужно на неровные линии сгиба у алюминия, изменение цвета или подгорание у термосварных туб, любые проколы и зазоры по краям.
Шов, который выглядит тонким в углах, течёт чаще всего — именно его проверяют первым.
Проверка вторая: тест на течь сжатием
Это самый простой и полезный тест. Тубу наполняют, запаивают и сжимают корпус с усилием — рукой или небольшим пневматическим приспособлением. Хороший шов держит: ни продукт, ни воздух не выходят из обжима.
Тест делают на образце от каждой партии, а не только при запуске линии.
Проверка третья: прочность на отслаивание
Более объективная мера: вырезать полоску поперёк шва и растянуть её простым динамометром. Так видно, действительно ли материал сплавлен или только прижат.
Чаще это делают в фармацевтическом контроле, но и в косметике стоит повторять периодически — так ловят медленно уходящий регулятор температуры или изношенную губку.
Частые дефекты и их причины
| Течь по одному краю | Несоосность губок, неравномерное давление, износ рабочей поверхности |
| Подгоревший или хрупкий шов | Слишком высокая температура или слишком долгая выдержка |
| Слабый или раскрытый шов | Низкая температура, короткая выдержка, недостаточное давление губок |
| Продукт в зоне шва | Перелив или слишком высокий уровень наполнения для данного размера тубы |
Последний дефект решается настройкой: машину выставляют так, чтобы оставалась чистая зона шва.
Контроль как часть процедуры
Самые надёжные производства делают проверку шва документированным шагом, а не формальностью: проверяют при запуске линии, после любой смены продукта или размера тубы и через равные интервалы в течение смены.
Температуру, выдержку и давление записывают в журнал, чтобы заметить уход параметров до того, как он станет проблемой качества.
Полезные руководства
- Устранение неисправностей запайки: частые дефекты
- Ультразвук или тепловая сварка: что нужно продукту
- Загибка алюминиевых туб: как устроена машина
- Как задать спецификацию машины запайки: пять чисел
- Полное руководство по наполнению и запайке туб
- Линия наполнения туб: от спецификации до отгрузки
Запросить расчёт
Качество шва начинается с правильно выбранной машины. Сообщите материал, диаметр и длину тубы, объём дозы — мы предложим способ запайки, который выдерживает проверку.
WhatsApp: +86 185 2000 6634 или почта xiexuetao@htkcai.com.