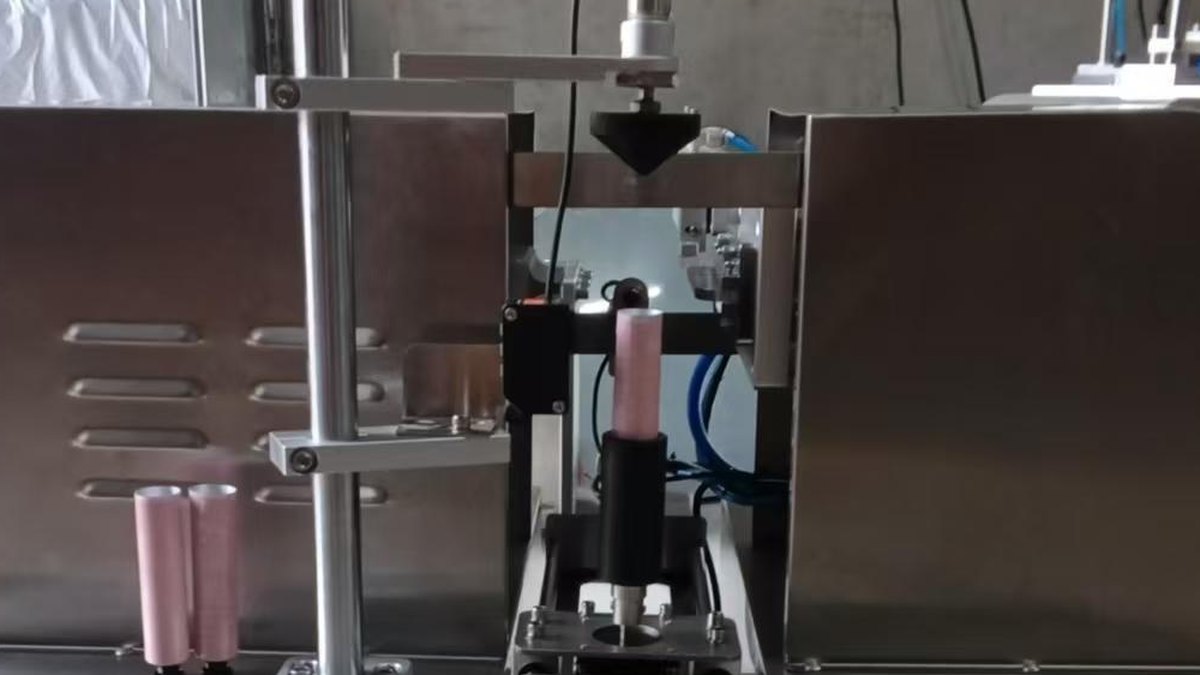
Ультразвуковая и тепловая сварка туб: в чём разница
Машина запайки закрывает хвостовик тубы одним из двух физически разных способов — ультразвуком или теплом. На площадке они выглядят похоже, но не взаимозаменяемы: каждый работает на своём материале, а ошибка даёт текущий шов, подгоревшую печать или машину, которая вообще не закрывает тубу.
Разница — в том, где возникает тепло: от этого зависит толщина стенки и близость печати к шву.
Тепловая сварка: горячая губка и выдержка
Губка прижимается к стенке, пока пластик не расплавится, и держит шов под давлением, пока он остывает. Стандарт для пластиковых туб и многих ламинированных.
Зависимость тройная: температура, давление, выдержка. На тонкой плёнке запас меньше, поэтому температуру контролируют.
Ультразвуковая сварка: нагрев внутри материала
Колебания высокой частоты — обычно 20 кГц — создают трение и нагрев в самом материале. Внешнего горячего элемента нет: разогревается только зона шва, соседние участки остаются холодными, печать не страдает.
Работает на пластиковых и ламинированных тубах: прогрев не нужен, шов гладкий сразу.
Откуда берётся тепло — и почему это решает всё
Вся разница сводится к одному вопросу: тепло подводится снаружи или возникает внутри материала?
Горячая губка отдаёт энергию снаружи, поэтому тепло должно пройти через стенку тубы до внутреннего слоя. Это занимает время и прогревает всё по пути, включая запечатанную поверхность. Ультразвуковой волновод вводит колебания в материал, и трение между слоями полимера в зоне соединения превращает их в тепло ровно там, где должен образоваться шов.
Один этот механизм объясняет три практических следствия: почему ультразвуку не нужен прогрев, почему он аккуратнее с печатью и почему он требовательнее к внутреннему слою тубы.
| Параметр | Тепловая сварка | Ультразвуковая сварка |
|---|---|---|
| Прогрев | Нужно время выхода на температуру губки | Готов сразу |
| Путь тепла | Снаружи внутрь, через стенку | Внутри самого соединения |
| Влияние на печать | Риск подгорания на тонкой и термочувствительной плёнке | Низкое, печать остаётся чёткой |
| Вид шва | Заметный отпечаток губки, шире зона сварки | Гладкий узкий хвостовик товарного вида |
| Основной расходник | Нагреватель, термопара, покрытие губки | Волновод и наковальня |
| Требование к материалу | Термопластичный слой сварки | Тоже термопластичный, плюс достаточная жёсткость хвостовика |
Третий процесс: загибка алюминиевых туб
Алюминиевую тубу не сваривают, а загибают: хвостовик нагревают, подгибают два или три раза и обжимают плоским. Загибочная машина не варит, а сварочная не загибает.
Порядок выбора: сначала материал, потом процесс. Алюминий — загибка, пластик и ламинат — сварка. Подробнее — загибка алюминиевых туб.
Когда выбирать ультразвуковую сварку
Ультразвук чист, быстр и экономичен по энергии. Прогрева нет, риск подпалить печать ниже, хвостовик выходит гладким.
Это важно для премиальных кремов, гелей и зубной пасты, где шов видит покупатель. И это же практичный ответ, когда печать подходит близко к хвостовику: с горячей губкой такой макет — постоянный риск подгорания, и artwork приходится перерисовывать. С ультразвуком это ограничение в основном снимается.
Когда выбирать тепловую сварку
Тепло подходит для более толстых пластиковых стенок и для тех структур плёнки, где губка даёт надёжный шов. Обычно это более простая и дешёвая станция.
Плата — время прогрева и контроль температуры, иначе печать на термочувствительной плёнке подгорает. Зато тепло лучше переносит разброс по стенке: если сменился поставщик туб и толщина или рецептура внутреннего слоя слегка ушли, губку с настраиваемой выдержкой перенастроить обычно проще, чем ультразвуковой стек.
Какая машина соответствует процессу
Полуавтомат и автомат различаются тем, кто держит тубу: на TY-001 её ставит оператор, на TY-006 и HT220 — карусель.
| Процесс | Машина | Параметры |
|---|---|---|
| Ультразвук, полуавтомат | TY-001 | 7–13 туб/мин, Ø15–50 мм, длина 50–260 мм |
| Ультразвук, автомат | TY-006 | Карусель на 10 позиций |
| Тепловая сварка | HT220 | Карусель на 12 позиций, Ø16–50 мм, 20–50 туб/мин |
| Загибка и обжим | AT300-A | Алюминиевые и металлические тубы |
Выбор по материалу тубы
У комбинированной тубы важен внутренний слой: он должен быть термопластичным, иначе шва не будет ни от тепла, ни от ультразвука. Подробный разбор — в материале пластик, ламинат или алюминий.
| Материал | Процесс | Машины |
|---|---|---|
| Пластик (ПЭ) | Тепло или ультразвук | TY-001 / TY-006 / HT220 |
| Ламинат, композит | Тепло или ультразвук | TY-001 / TY-006 / HT220 |
| Алюминий (металл) | Загибка, обжим | AT300-A |
Что процесс стоит за год
Обычно сравнивают цену станции. Полезнее сравнить стоимость её содержания — два процесса изнашиваются по-разному:
| Статья | Тепловая сварка | Ультразвук |
|---|---|---|
| Энергия в работе | Постоянный расход на поддержание температуры губки, включая простои | Расход в основном в момент сварки |
| Расходники | Нагреватель, термопара, покрытие губки | Волновод и вставка наковальни |
| Брак | Подгорание и слишком широкий шов на тонкой плёнке | Непровар при расстроенном стека или жёстком хвостовике |
| Квалификация | Настройка температуры и выдержки, осваивается за смену | Настройка волновода и амплитуды, нужен обученный техник |
Следить стоит за простоем. Линия с тепловой сваркой, ожидающая между партиями, держит губки горячими; ультразвуковой стек — нет. При высокой загрузке разрыв сужается, при низкой — растёт. Полная структура затрат — в материале энергопотребление и стоимость обслуживания.
Как понять, что шов действительно хорош
Каким бы ни был процесс, шов стоит столько, сколько можно измерить. Три проверки закрывают почти весь риск:
- Визуально: линия шва непрерывная, без канала, пузыря и непроваренной полосы. Шов, который выглядит целым, но имеет тонкий канал, течёт медленно, а не сразу.
- Давление или течь: сжать или наддуть образец из каждой партии и смотреть, не появился ли продукт у хвостовика.
- Отрыв или разрыв: тянуть хвостовик или давить до разрушения и проверить, что разрушение идёт по плёнке, а не по шву.
Полная процедура и размер выборки — в материале контроль качества шва тубы. Если брак уже идёт в производстве, идите по порядку проверок из статьи полное руководство по машинам наполнения и запайки туб, а не крутите настройки наугад.
Частые вопросы
Может одна машина делать и ультразвук, и тепло?
Практически нет. Станция строится под один процесс: волновод с наковальней либо горячая губка. Некоторые платформы перенастраиваются на заводе, но это решение уровня машины, а не настройка под партию.
Что быстрее?
Скорость задаёт платформа, а не метод. Ультразвуковая карусель на 10 позиций и тепловая на 12 работают непрерывным циклом; темп определяют число позиций и размер тубы. Сравнивайте машины с одинаковым числом позиций.
Почему ультразвуковой шов выглядит целым, но течёт?
Обычно это непровар: волновод расстроен, амплитуда мала или хвостовик слишком жёсткий для подведённой энергии. Визуальный контроль этого не ловит — только тест на течь или отрыв.
Ультразвук не портит продукт внутри?
Тепло сосредоточено в зоне шва, поэтому продукт не прогревается так, как под горячей губкой. Это одна из причин, почему ультразвук предпочитают для термочувствительных кремов и гелей.
А если позже сменить поставщика туб?
Сначала проверьте внутренний слой сварки. Оба процесса требуют термопластичного слоя, и смена, которая его меняет, может обесценить настройку, работавшую годами.
Сколько туб в минуту реально нужно?
Считайте от суточной потребности, а не от паспортного числа. Как это соотнести с объёмом — в статье производительность машин наполнения туб.
Полезные руководства
- Пластик, ламинат или алюминий
- Загибка алюминиевых туб
- Пять чисел для спецификации запайки
- Как проверить шов на герметичность
- Полное руководство по наполнению туб
- Энергопотребление и стоимость обслуживания
- Линия наполнения туб «под ключ»
Запросить расчёт
Сообщите материал тубы, диаметр, длину и объём наполнения — этого хватит, чтобы назвать процесс и платформу. Образец подтвердит шов.
WhatsApp: +86 185 2000 6634 или почта xiexuetao@htkcai.com.