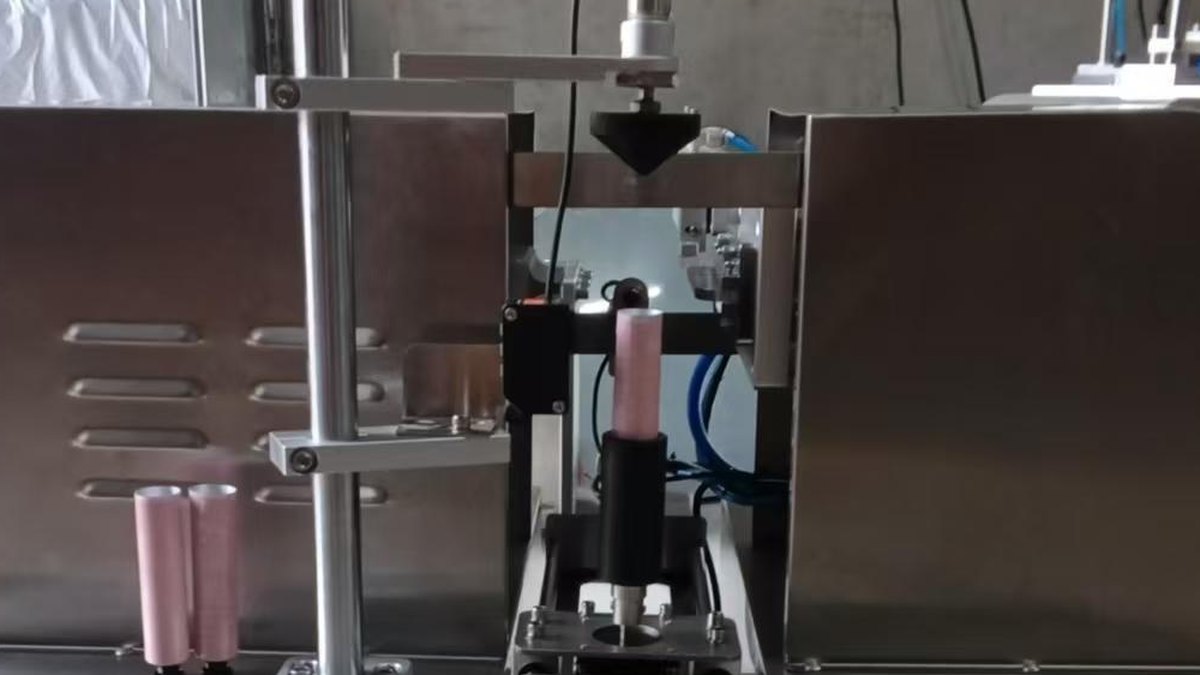
Una máquina selladora de tubos cierra la cola abierta de un tubo mediante uno de dos procesos físicos muy distintos: sellado ultrasónico o sellado por calor. Se parecen en la planta, pero no son intercambiables: cada uno funciona con un material de tubo distinto, y usar el equivocado significa una cola que gotea, impresión quemada o una máquina que simplemente no cierra el tubo.
Los dos procesos, lado a lado
El sellado por calor presiona una mordaza caliente contra la pared del tubo hasta que el plástico se funde y se suelda, luego lo mantiene bajo presión mientras enfría. Es el método estándar para tubos de plástico (PE) y muchos tubos laminados o compuestos.
El sellado ultrasónico usa vibración de alta frecuencia (típicamente 20 kHz) para generar calor por fricción dentro del propio material, soldando el tubo sin ningún elemento caliente externo. También funciona con tubos de plástico y laminados.
Una tercera operación —plegado o engarzado— es para tubos de aluminio (metal). La cola se calienta, se pliega dos o tres veces y se engarza plana. No es soldadura, y una máquina plegadora no puede soldar, igual que una soldadora no puede plegar.
De dónde viene el calor, y por qué eso lo decide todo
Toda la diferencia se reduce a una pregunta: ¿el calor se aplica desde fuera o se genera dentro del material?
La mordaza caliente aporta energía desde el exterior, así que el calor tiene que atravesar la pared del tubo hasta llegar a la capa interna de sellado. Eso tarda, y además calienta todo lo que hay en medio, incluida la superficie impresa. El sonotrodo ultrasónico transmite vibración al material, y la fricción entre las capas de polímero en la unión la convierte en calor exactamente donde debe formarse la soldadura.
Ese único mecanismo explica tres consecuencias prácticas: por qué el ultrasónico no necesita precalentamiento, por qué respeta mejor la impresión y por qué es más exigente con la capa interna del tubo.
| Aspecto | Sellado por calor | Sellado ultrasónico |
|---|---|---|
| Precalentamiento | Necesita tiempo para alcanzar la temperatura de mordaza | Listo de inmediato |
| Camino del calor | De fuera hacia dentro, atravesando la pared | Dentro de la propia unión |
| Efecto sobre la impresión | Riesgo de quemado en film fino o termosensible | Bajo: la impresión se mantiene nítida |
| Aspecto del cierre | Huella visible de mordaza, zona de soldadura más ancha | Cola lisa y estrecha, de grado cosmético |
| Desgaste principal | Resistencia, termopar, recubrimiento de mordaza | Sonotrodo y yunque |
| Exigencia de material | Capa sellante termoplástica | También termoplástica, más rigidez suficiente en la cola |
Cuándo elegir sellado ultrasónico
El sellado ultrasónico es limpio, rápido y eficiente en energía. Como el calor se genera dentro del material, no hay un precalentamiento largo y hay mucho menos riesgo de quemar la superficie impresa: la impresión se mantiene nítida. La cola es suave y de grado cosmético, lo que importa para cremas, geles y pasta dental premium.
Es además la respuesta práctica cuando la impresión llega cerca de la cola: con mordaza caliente, un diseño que se acerca a la zona de soldadura es un riesgo permanente de quemado y hay que redibujar el arte. Con ultrasónico esa restricción desaparece en buena medida.
Cuándo elegir sellado por calor
El sellado por calor es la opción más económica y consolidada para tubos de plástico PE estándar y muchos laminados, con cambio de formato simple y amplia disponibilidad de repuestos.
El calor también tolera mejor la variación de la pared. Si cambia de proveedor de tubo y el espesor o la formulación de la capa interna se mueve ligeramente, una mordaza con tiempo de permanencia ajustable suele reajustarse más fácil que un conjunto ultrasónico.
Qué máquina corresponde a cada proceso
| Modelo | Proceso | Rango principal |
|---|---|---|
| TY-001 | Ultrasónico, semiautomática | 7–13 tubos/min, Ø 15–50 mm, largo 50–260 mm |
| TY-006 | Ultrasónico, automática | Rotativa de 10 estaciones |
| HT220 | Calor, automática | 20–50 tubos/min, Ø 16–50 mm, 12 estaciones |
| AT300-A | Plegado y engarzado | Tubos de aluminio y metálicos |
Tabla de decisión rápida
| Material del tubo | Proceso | Modelo |
|---|---|---|
| Plástico (PE) | Calor o ultrasónico | TY-001 / TY-006 / HT220 |
| Laminado o compuesto | Calor o ultrasónico | TY-001 / TY-006 / HT220 |
| Aluminio (metal) | Plegado y engarzado | AT300-A |
Empiece por la columna del material: en las dos primeras filas tiene dos procesos y tres modelos; en la tercera no hay soldadura en origen. Si aún no ha definido el material, compare antes tubo plástico, laminado o de aluminio.
Qué cuesta cada proceso a lo largo de un año
La comparación habitual es el precio de compra. La útil es el coste de mantener cada estación funcionando, porque los dos procesos desgastan cosas distintas:
| Partida | Sellado por calor | Sellado ultrasónico |
|---|---|---|
| Energía en uso | Consumo continuo para mantener la mordaza caliente, incluso en paradas | Consume sobre todo cuando suelda |
| Piezas de desgaste | Resistencia, termopar, recubrimiento de mordaza | Punta de sonotrodo y inserto de yunque |
| Rechazo | Quemados o cordones demasiado anchos en film fino | Soldaduras incompletas si el conjunto está desajustado |
| Mano de obra | Ajuste de temperatura y permanencia, se enseña en un turno | Ajuste de sonotrodo y amplitud, requiere técnico |
El patrón que conviene vigilar es el tiempo muerto. Una línea de calor que espera entre lotes mantiene las mordazas calientes; un conjunto ultrasónico no. Con alta utilización la diferencia se estrecha; con baja utilización se amplía. La estructura completa de costes está en qué factores fijan el precio de una llenadora.
Cómo saber si el cierre es realmente bueno
Sea cual sea el proceso, el cierre vale lo que se puede medir. Tres comprobaciones cubren casi todo el riesgo:
- Visual: el cordón debe ser continuo, sin canal, burbuja ni franja sin fundir. Un cierre que se ve bien pero tiene un canal fino gotea despacio, no de inmediato.
- Presión o fuga: apriete o presurice una muestra de cada lote y observe si aparece producto en la cola.
- Pelado o estallido: tire de la cola o presurice hasta la rotura y compruebe que falla en el film, no a lo largo de la soldadura.
El procedimiento completo está en inspeccionar la calidad del sellado. Y si el fallo ya ocurre en producción, siga el orden de solución de problemas de sellado en lugar de tocar ajustes al azar.
El aluminio no es una tercera opción, es otra operación
Un malentendido caro: los tubos de aluminio no se cierran con ninguno de los dos procesos de soldadura. La cola se calienta, se pliega dos o tres veces y se engarza plana. No se forma soldadura, así que no hay capa sellante que fundir.
Esto importa en el momento de comprar: si su plan de marca pide aluminio, una máquina ultrasónica o de calor no hará el trabajo por mucho que se configure. El material se decide antes que el proceso, no después.
Preguntas frecuentes
¿Puede una misma máquina hacer sellado ultrasónico y por calor?
En la práctica no. La estación se construye alrededor de un proceso: sonotrodo y yunque, o mordaza caliente. Algunas plataformas se reconfiguran en fábrica, pero es una decisión de máquina, no un ajuste por lote.
¿Cuál es más rápido?
La velocidad viene de la plataforma, no del método. Una rotativa ultrasónica de 10 estaciones y una rotativa de calor de 12 estaciones trabajan en ciclo continuo; el número de estaciones y el tamaño del tubo fijan el ritmo. Compare máquinas con el mismo número de estaciones.
¿Por qué mi cierre ultrasónico se ve bien y aun así gotea?
Casi siempre es una soldadura incompleta: sonotrodo desajustado, amplitud baja o cola demasiado rígida para la energía aplicada. La inspección visual no lo detecta; solo la prueba de fuga o de pelado.
¿El ultrasónico daña el producto del interior?
El calor queda confinado a la zona de soldadura, así que el producto no se calienta como con una mordaza. Es una de las razones por las que se prefiere para cremas y geles termosensibles.
¿Y si cambio de proveedor de tubo más adelante?
Revise primero la capa interna de sellado. Ambos procesos necesitan una capa termoplástica, y un cambio que la altere puede invalidar un ajuste que funcionaba desde hacía años.
Guías relacionadas
- Guía completa de máquinas llenadoras y selladoras de tubos
- Tubo plástico, laminado o de aluminio: cuál elegir
- Inspeccionar la calidad del sellado y probar fugas
- Solución de problemas de la selladora de tubos
- Producción: casar la velocidad con su volumen
- Línea completa de llenado de tubos llave en mano
Envíenos el material de su tubo, el diámetro y el volumen de llenado, y le diremos qué proceso y qué modelo corresponden a su producto, con cotización directa de fábrica.